


مقالات فنی مخازن
راهنمای انتخاب، محاسبه و نگهداری مخازن فلزی — نوشتهشده توسط دفتر فنی بهینه آب بر پایه پروژههای اجراشده.
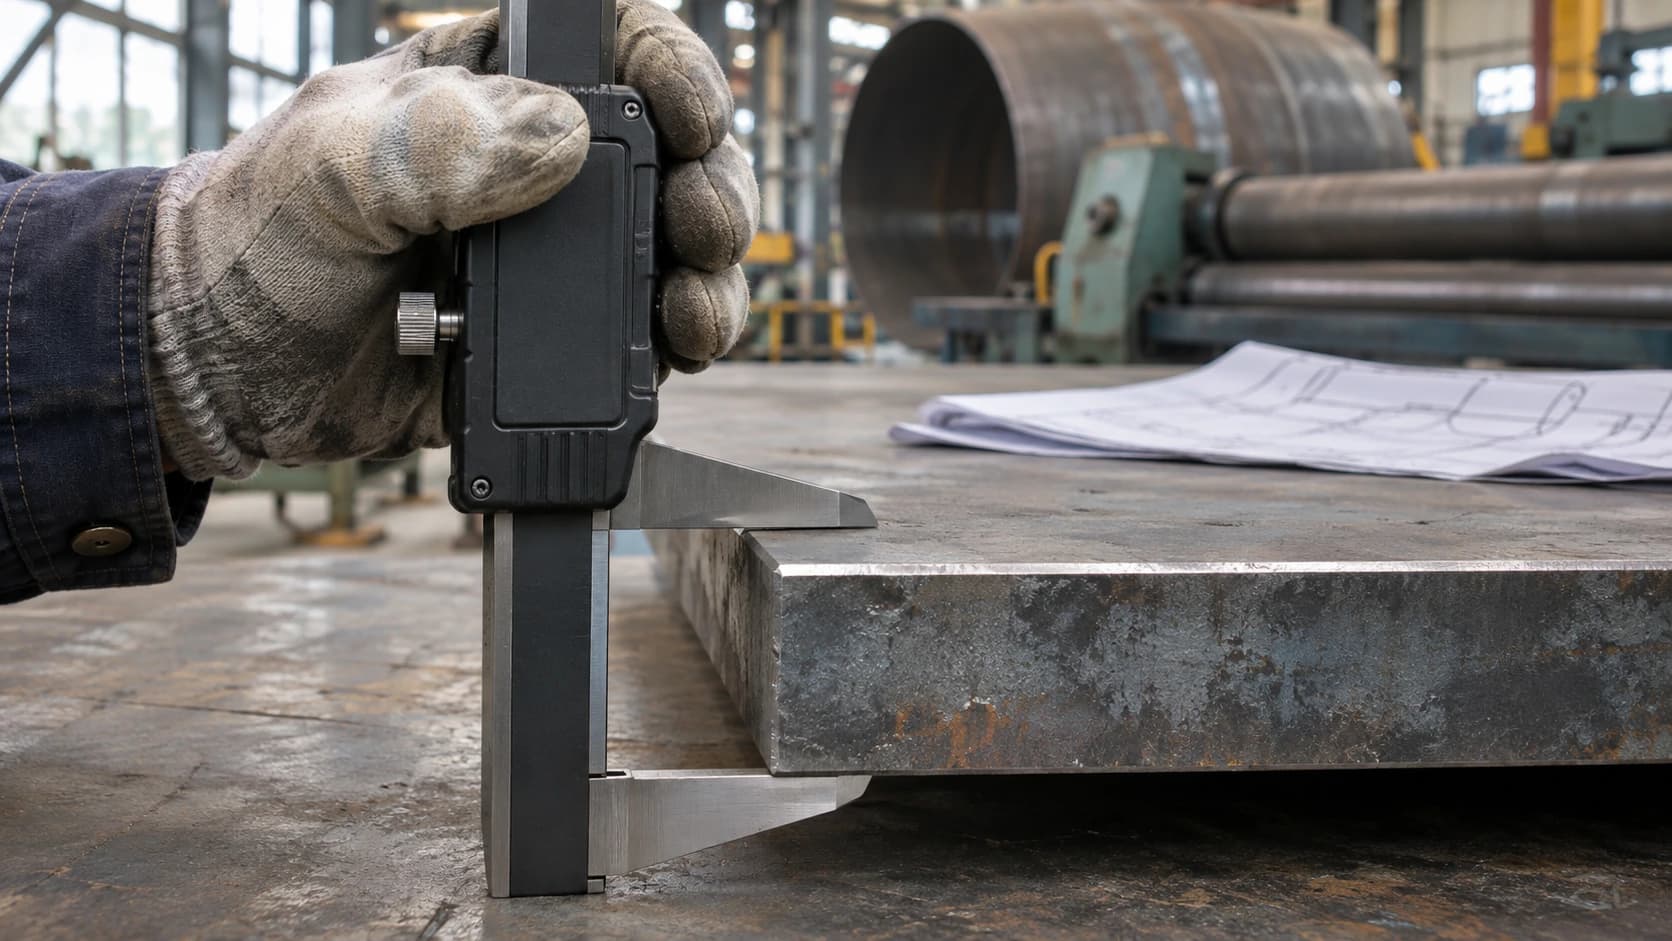
محاسبه ضخامت پوسته مخزن تحت فشار، از برگه داده تا نقشه ساخت
ضخامت پوسته فقط یک عدد در نقشه نیست، نتیجه زنجیرهای از تصمیمهای مهندسی است. در این مقاله همان مسیری را طی میکنیم که دفتر فنی برای هر پروژه طی میکند.
خواندن مقالهتازهترین مقالات
37 نتیجه ساخت و جوشکاری
مراحل ساخت مخزن فلزی از برگه داده تا تست و ارسال. یک مخزن ۲۰ هزار لیتری حدود سه هفته طول میکشد. نوشتهایم این زمان صرف چه کارهایی میشود.
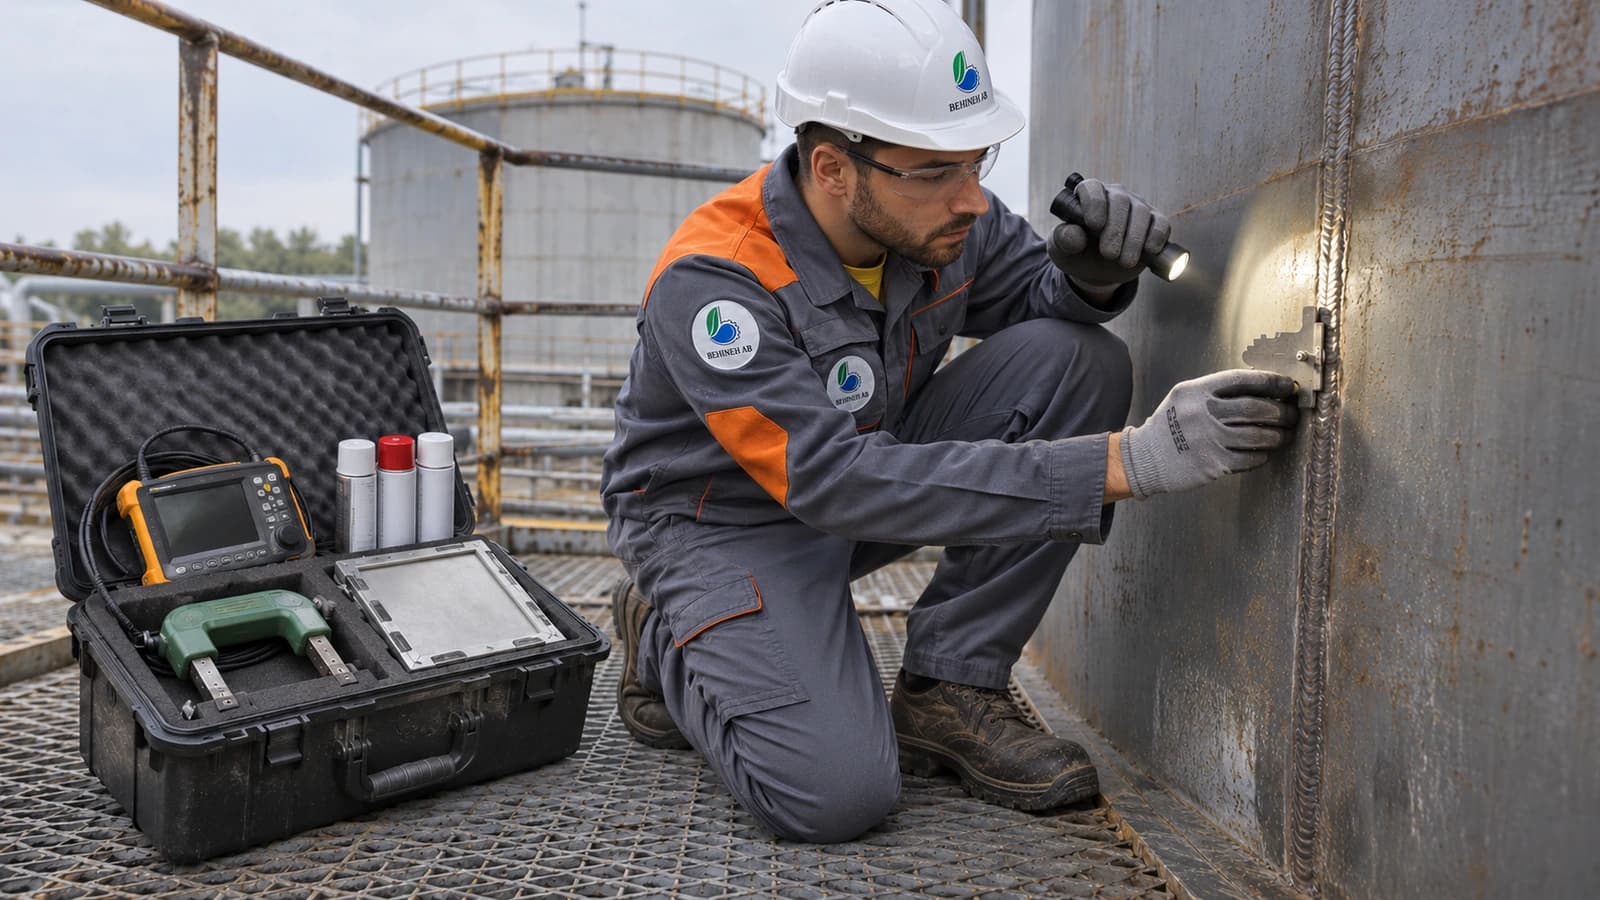 تست و بازرسی
هیدروتست، رادیوگرافی، التراسونیک، مایع نافذ، ذرات مغناطیسی و وکیوم باکس. هر کدام عیب خاصی را پیدا میکنند و جای هیچکدام را دیگری نمیگیرد. اینجا مقایسهشان کردهایم.
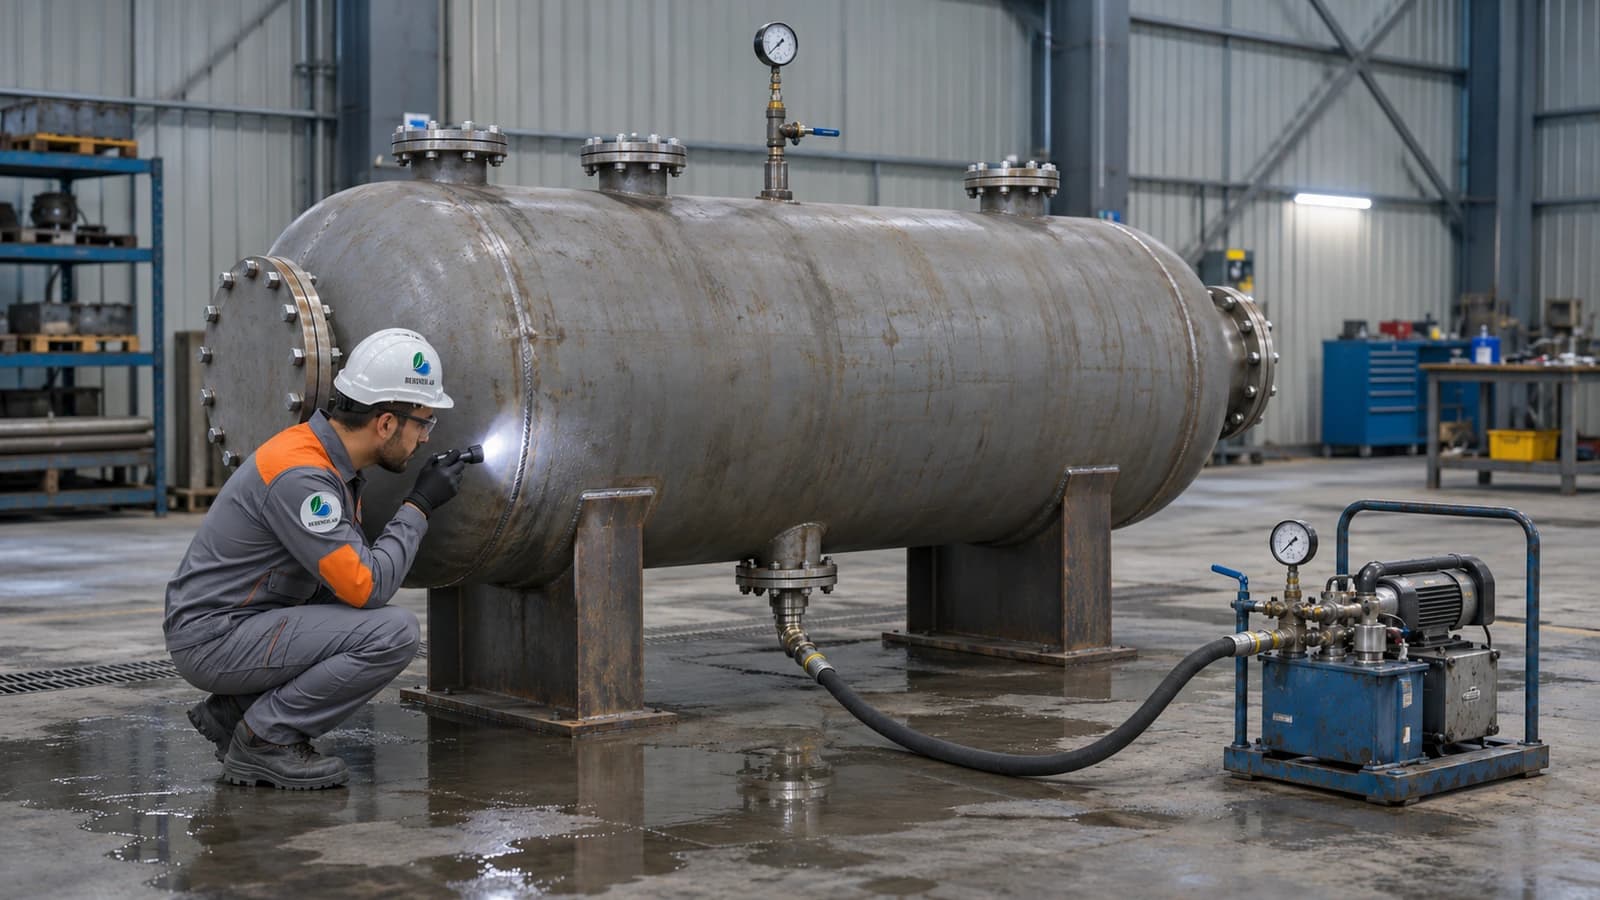 تست و بازرسی
هیدروتست آخرین امتحان مخزن قبل از تحویل است و ما آن را در کارخانه خودمان انجام میدهیم. فشار آزمون، کارهای قبل از آبگیری و اشتباهی که ممکن است موقع تخلیه مخزن را خراب کند.
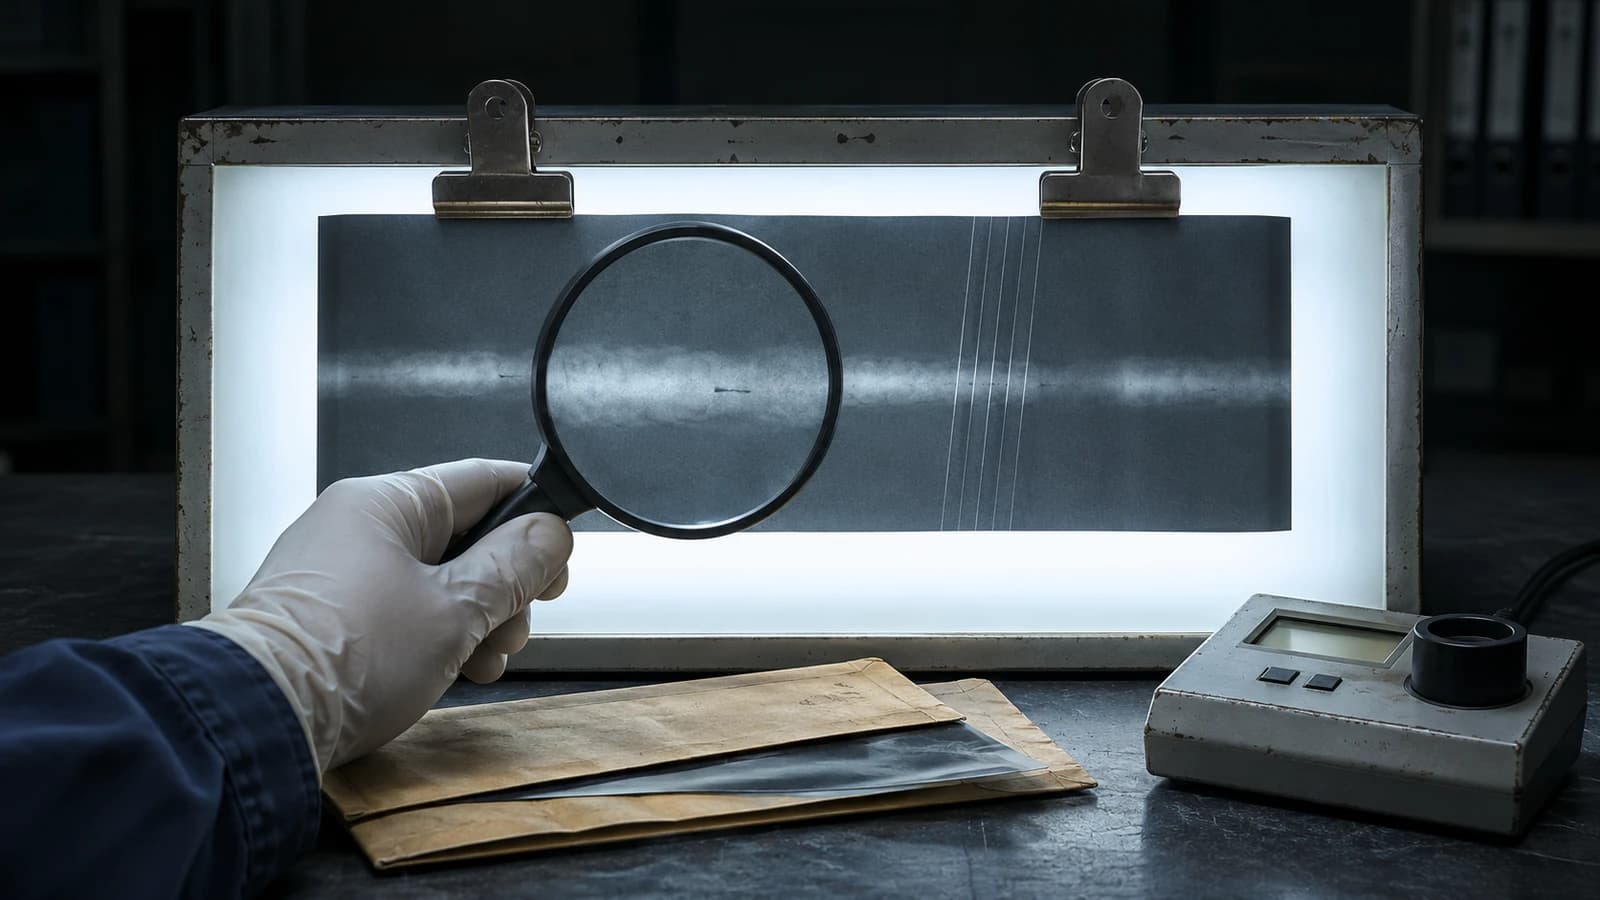 تست و بازرسی
درصد رادیوگرافی ضریب جوش را تعیین میکند و ضریب جوش ضخامت ورق را. یعنی این تصمیم مستقیم روی وزن و قیمت مخزن اثر دارد.
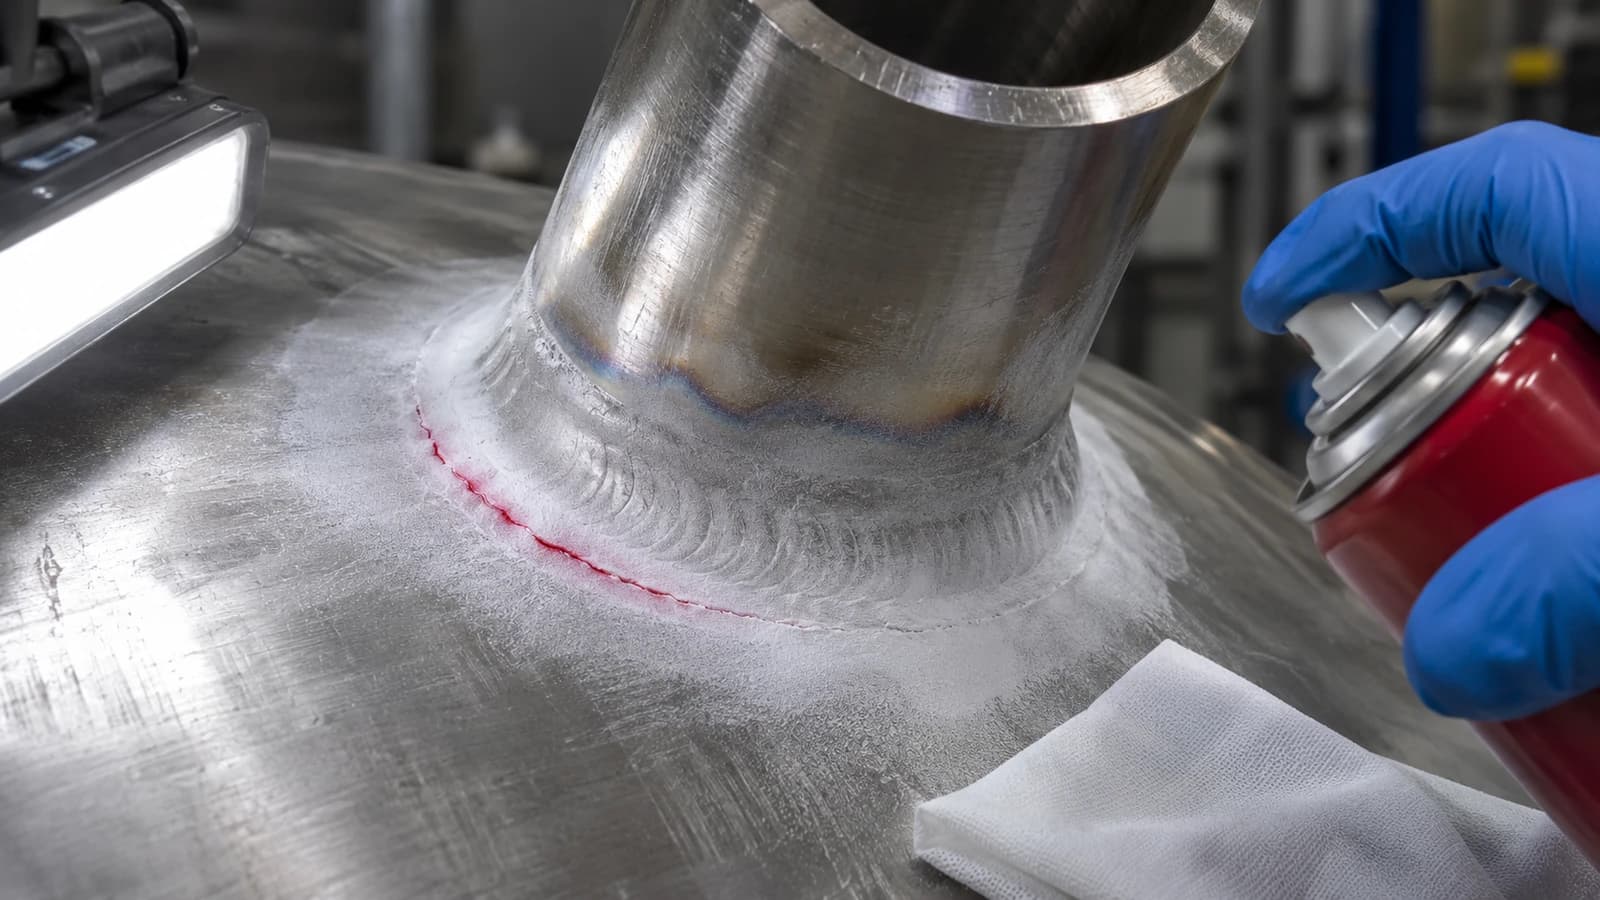 تست و بازرسی
سادهترین و ارزانترین آزمون غیرمخرب، و برای جوشهای استیل اغلب بهترین گزینه. فقط به شرطی که بدانید چه چیزی را نمیبیند.
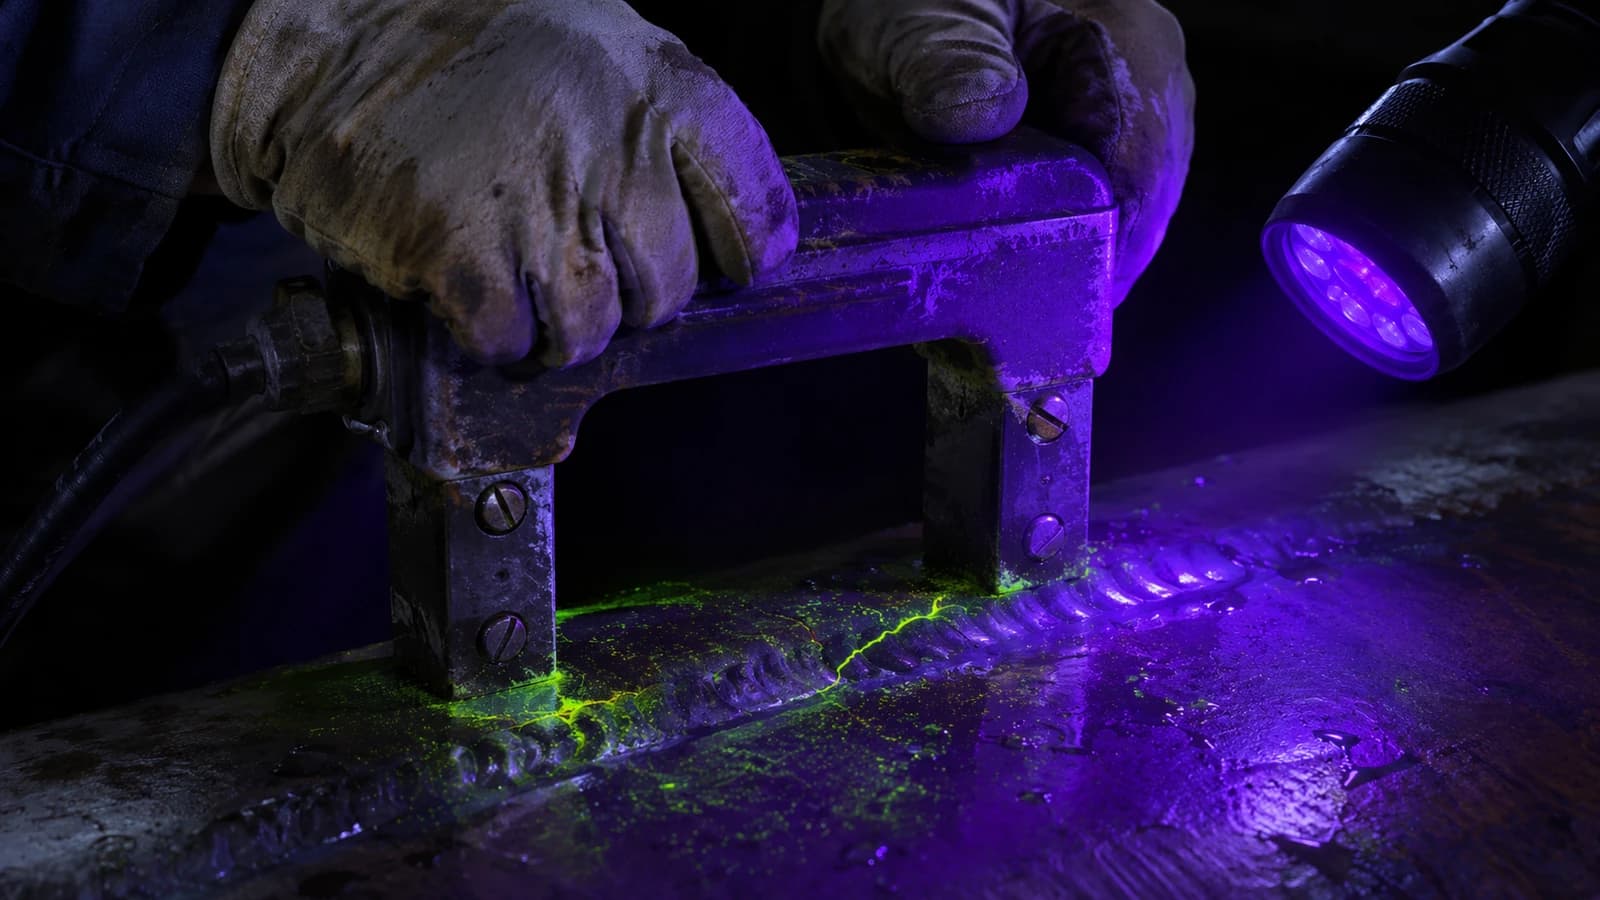 تست و بازرسی
MT ترکهای سطحی و کمی زیر سطح را در فولاد کربنی سریعتر و مطمئنتر از مایع نافذ پیدا میکند. روی استیل ۳۰۴ و ۳۱۶ اما هیچ کاری از آن ساخته نیست.
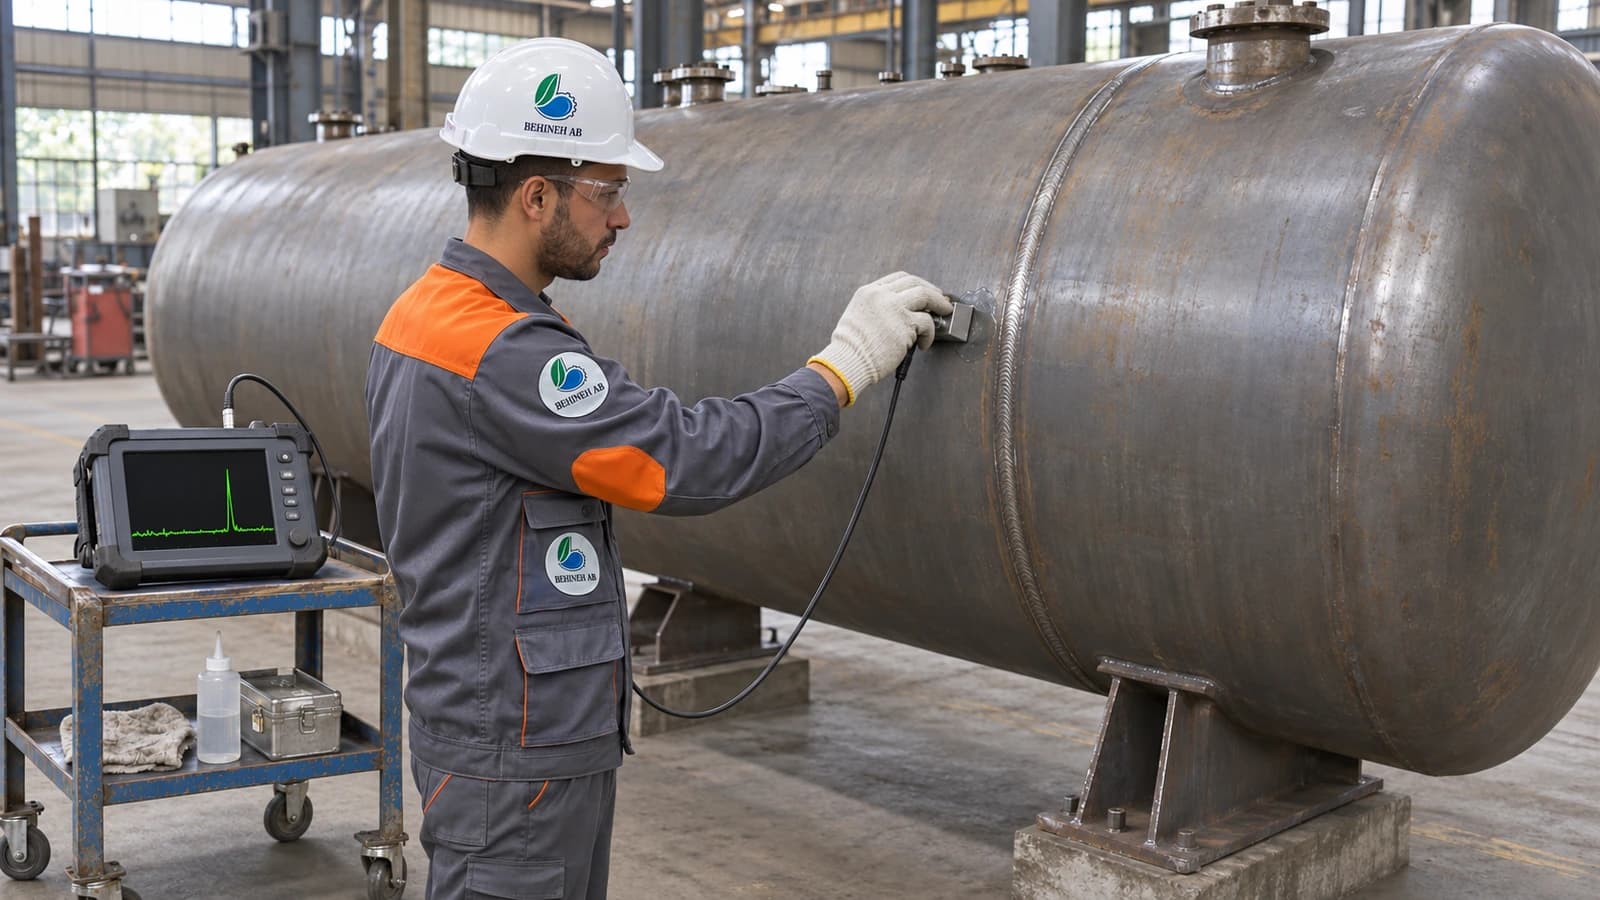 تست و بازرسی
التراسونیک هم ضخامت باقیمانده ورق را اندازه میگیرد و هم عیب داخل جوش را پیدا میکند، بدون اشعه و بدون توقف کار کارگاه.
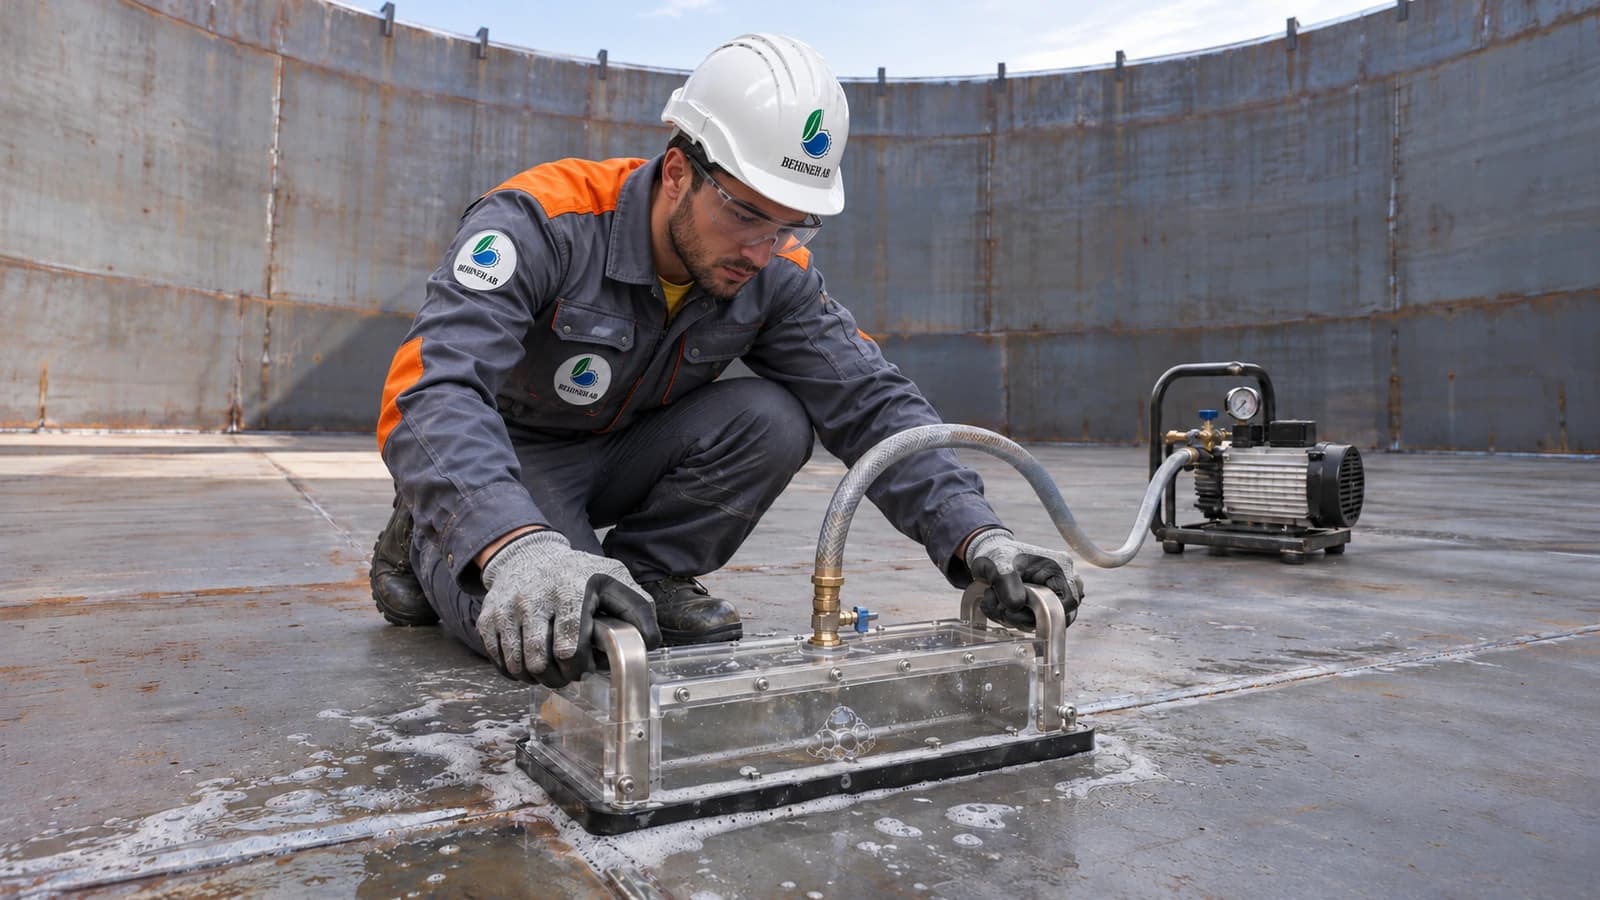 تست و بازرسی
کف مخزن روی فونداسیون است و از زیر دیده نمیشود. وکیوم باکس نشتی جوش ورقهای کف را از بالا و پیش از آبگیری پیدا میکند.
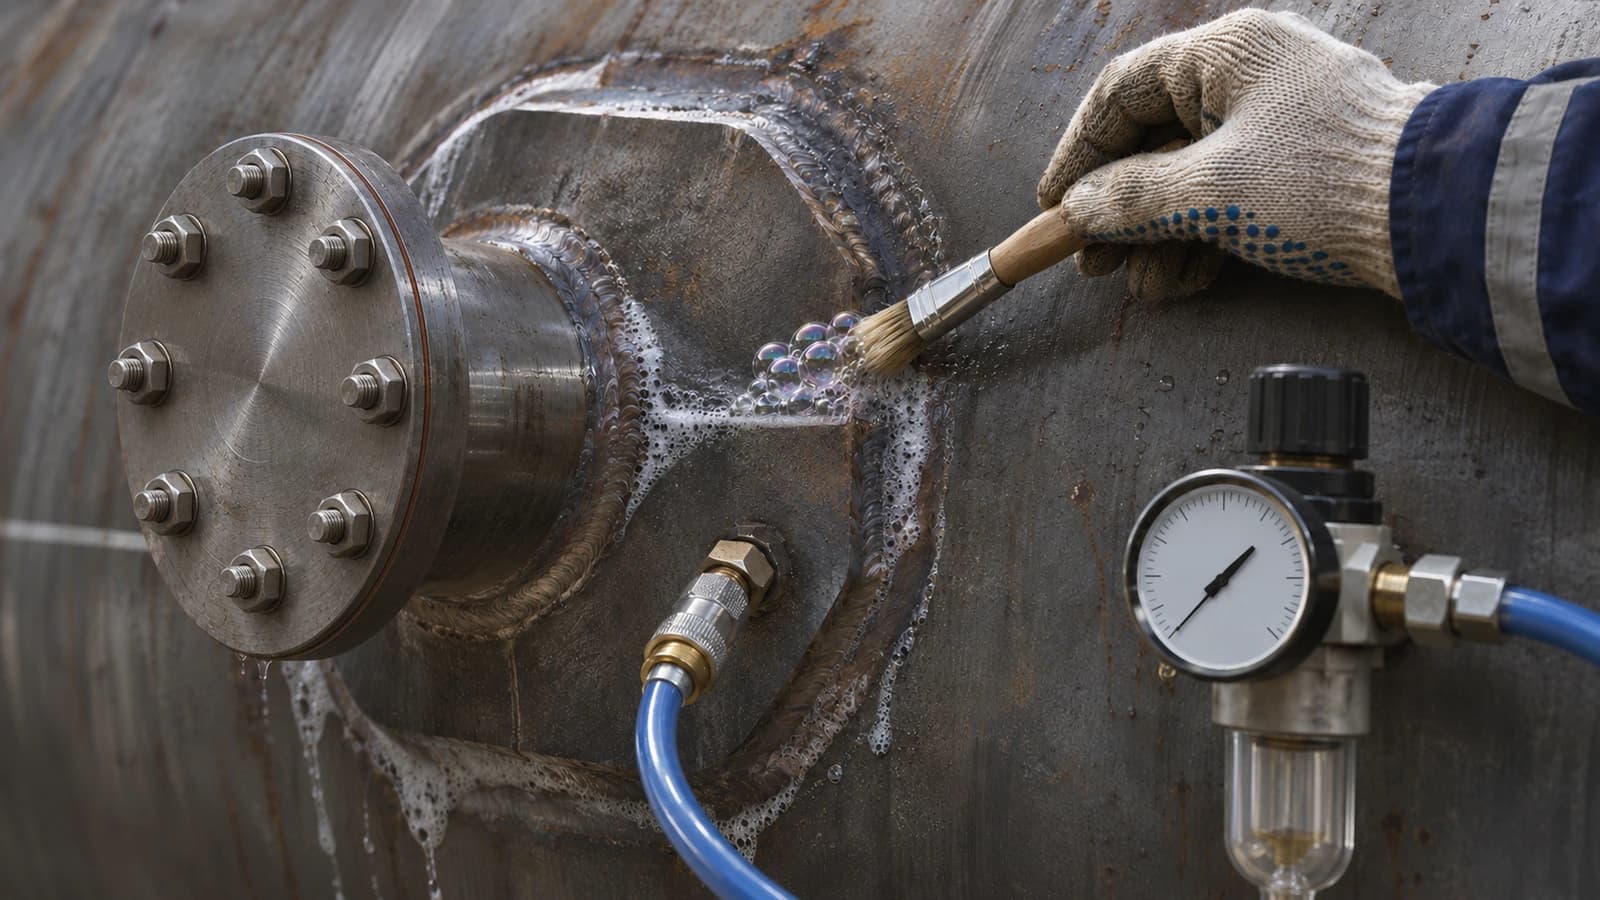 تست و بازرسی
تست با هوا جایگزین هیدروتست نیست، مگر وقتی آب واقعاً ممکن نباشد. تفاوت آزمون پنوماتیک با تست نشتی، و دلیل اینکه هر دو با احتیاط زیاد انجام میشوند.
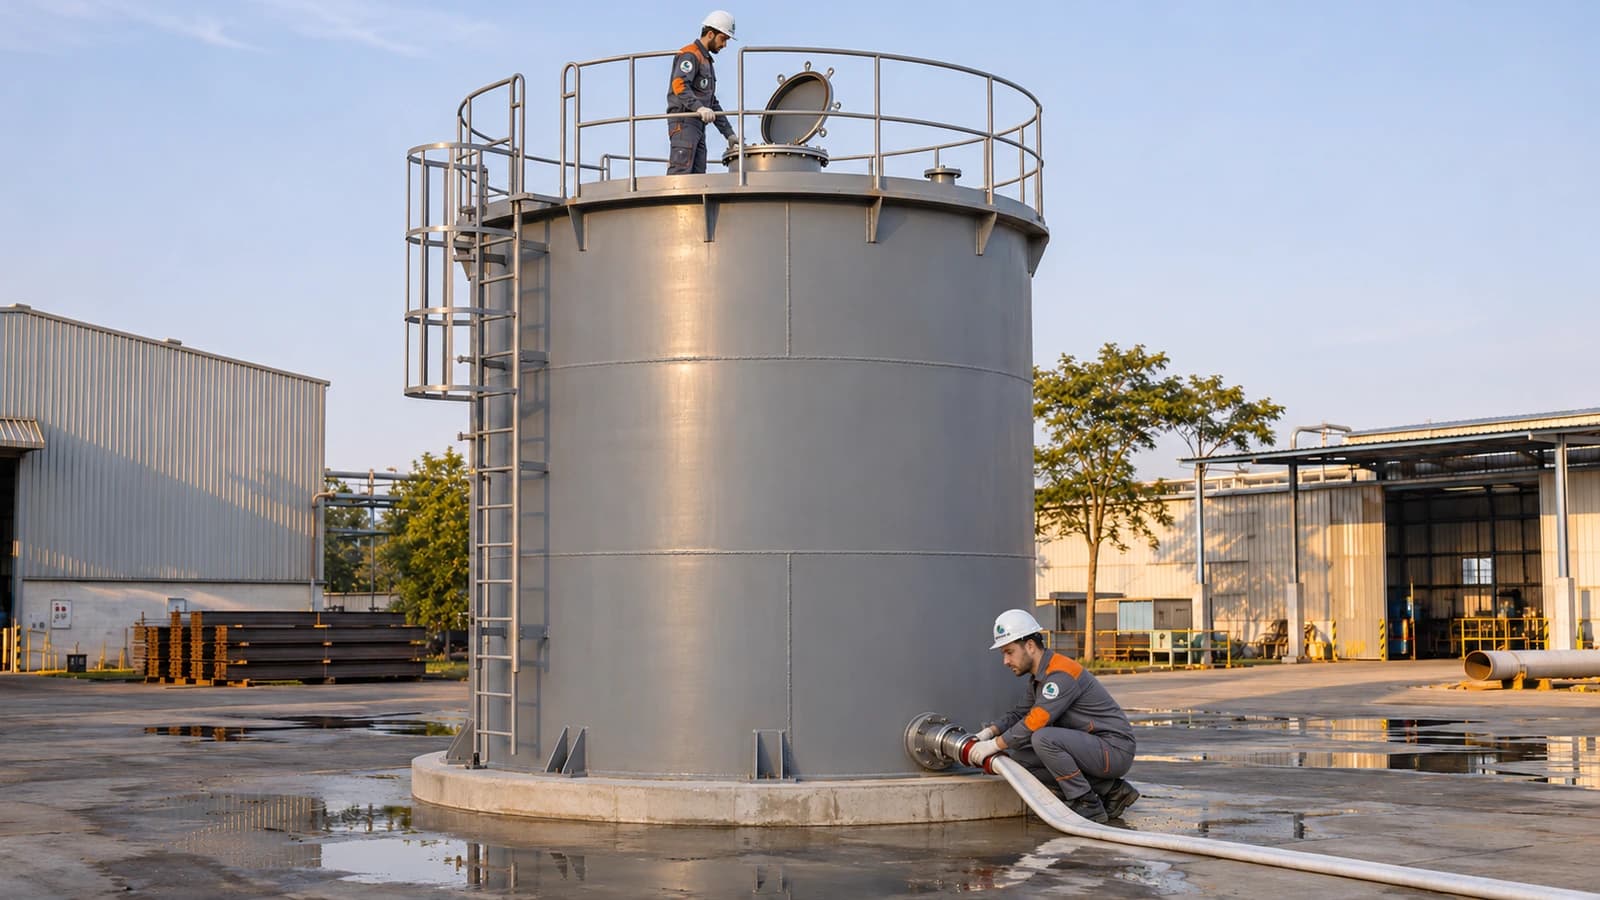 ساخت و جوشکاری
روش ساخت مخزن آب فلزی قدمبهقدم: انتخاب جنس، محاسبه ضخامت ورق، پوشش بهداشتی و تست آبگیری. همراه با نکتههای مخزن آب کوچک.
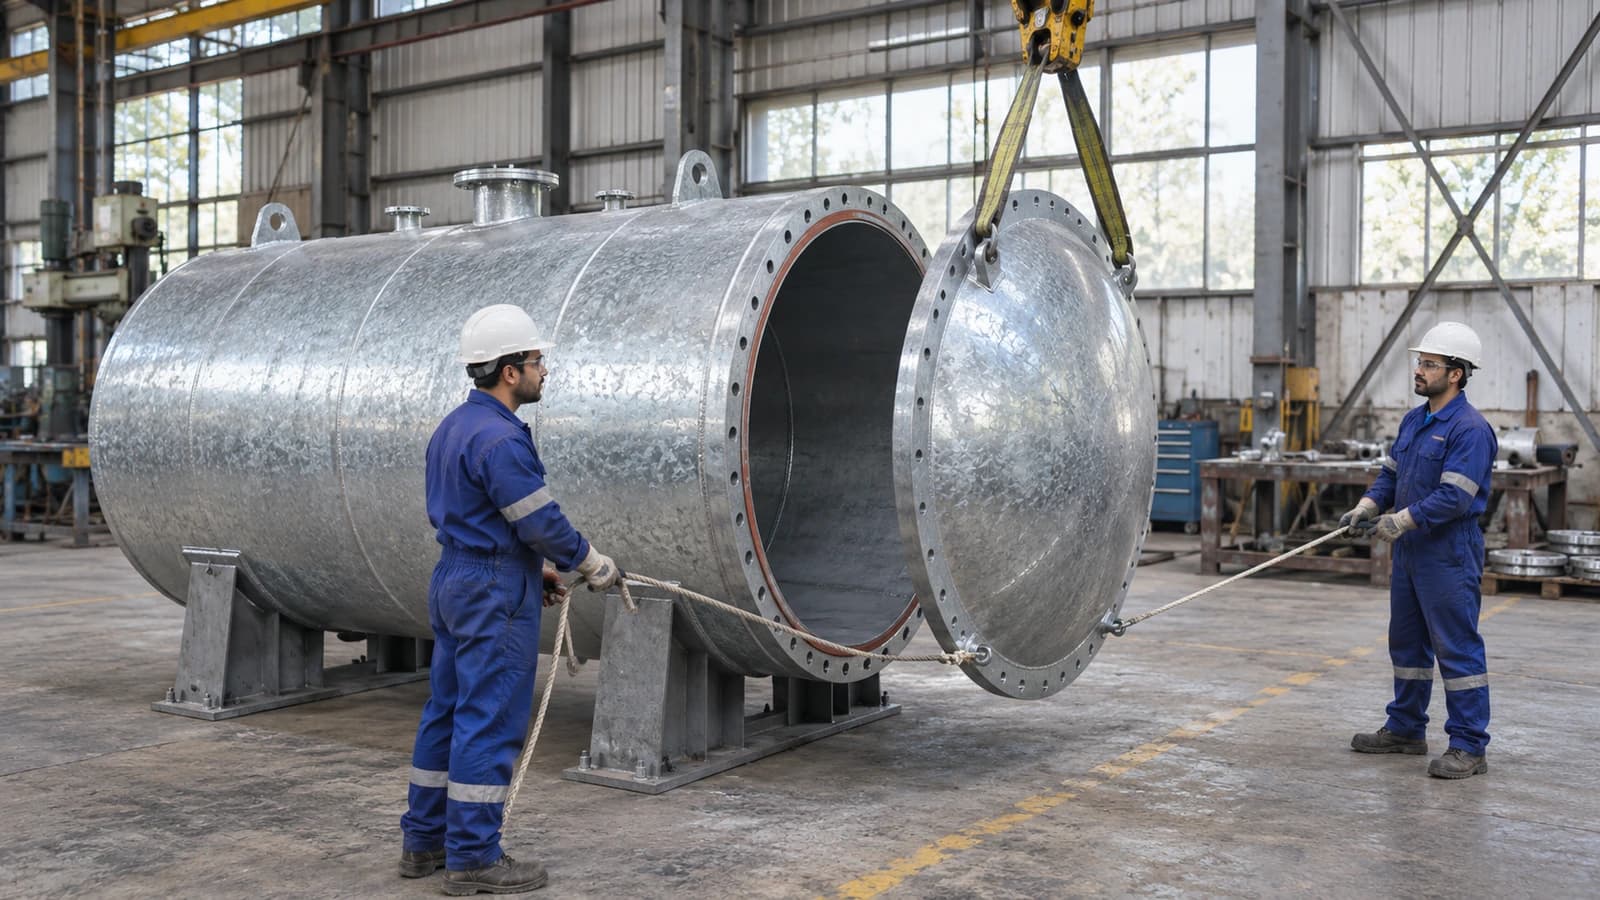 ساخت و جوشکاری
گالوانیزه کردن مخزن فقط فرو بردن آن در روی مذاب نیست. مخزن باید از اول برای گالوانیزه طراحی شود. مراحل، ضخامت پوشش و اشتباههای رایج.
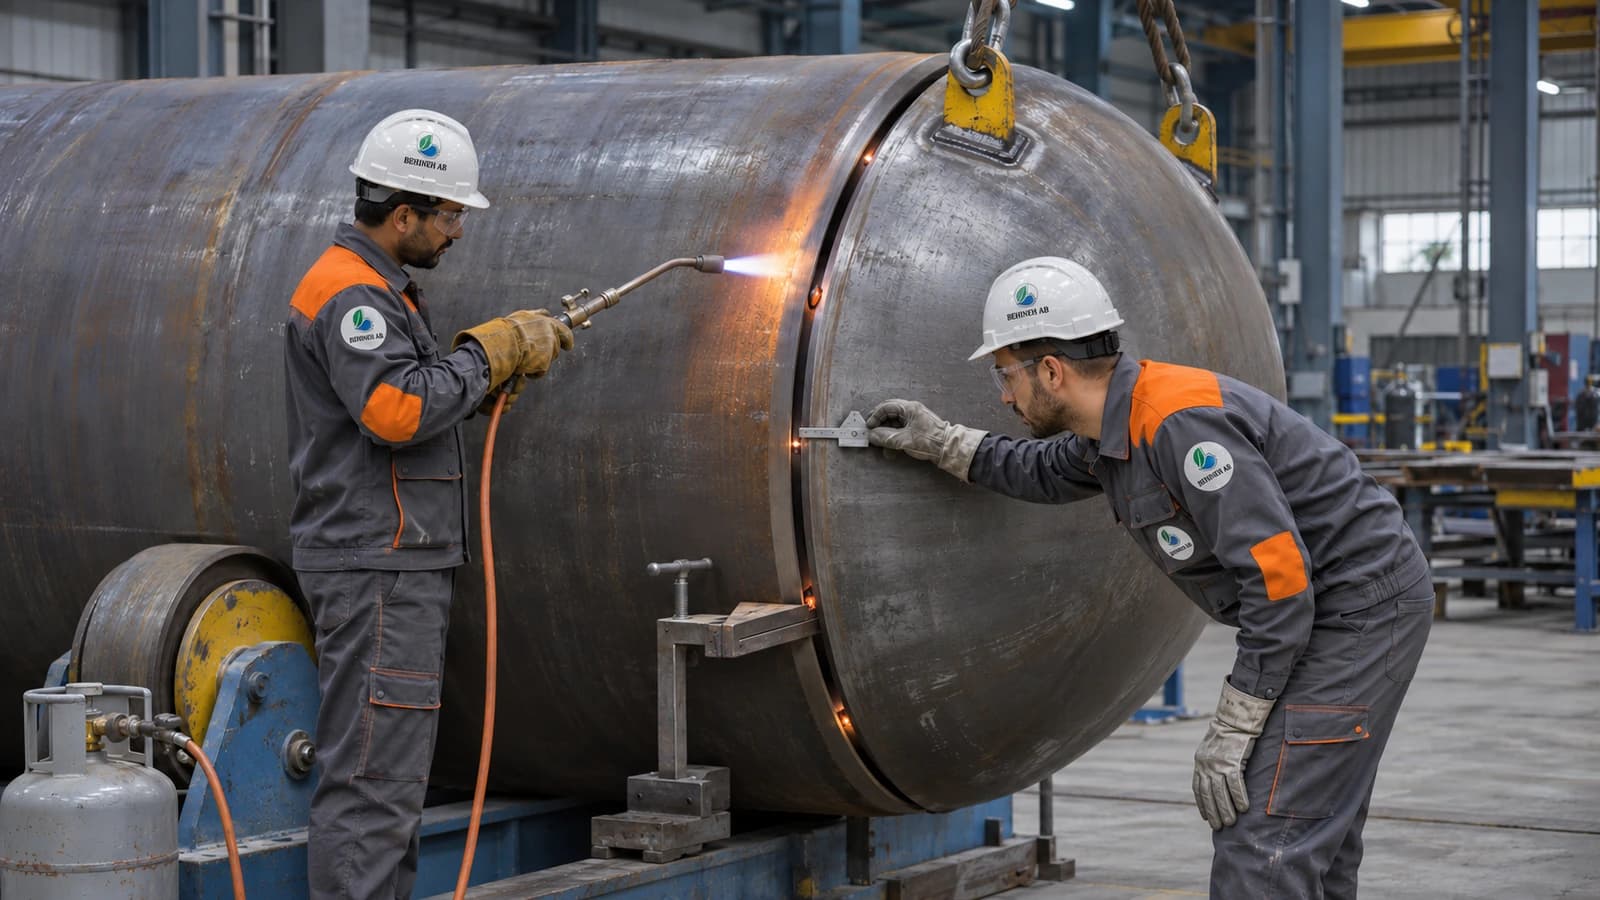 ساخت و جوشکاری
ساخت مخزن تحت فشار با مخزن ذخیره معمولی فرق دارد: ردیابی متریال، کنترل ضخامت عدسی بعد از فرمینگ، تقویت نازل، PWHT و هیدروتست ۱٫۳ برابر.