MT ترکهای سطحی و کمی زیر سطح را در فولاد کربنی سریعتر و مطمئنتر از مایع نافذ پیدا میکند. روی استیل ۳۰۴ و ۳۱۶ اما هیچ کاری از آن ساخته نیست.
اصول کار
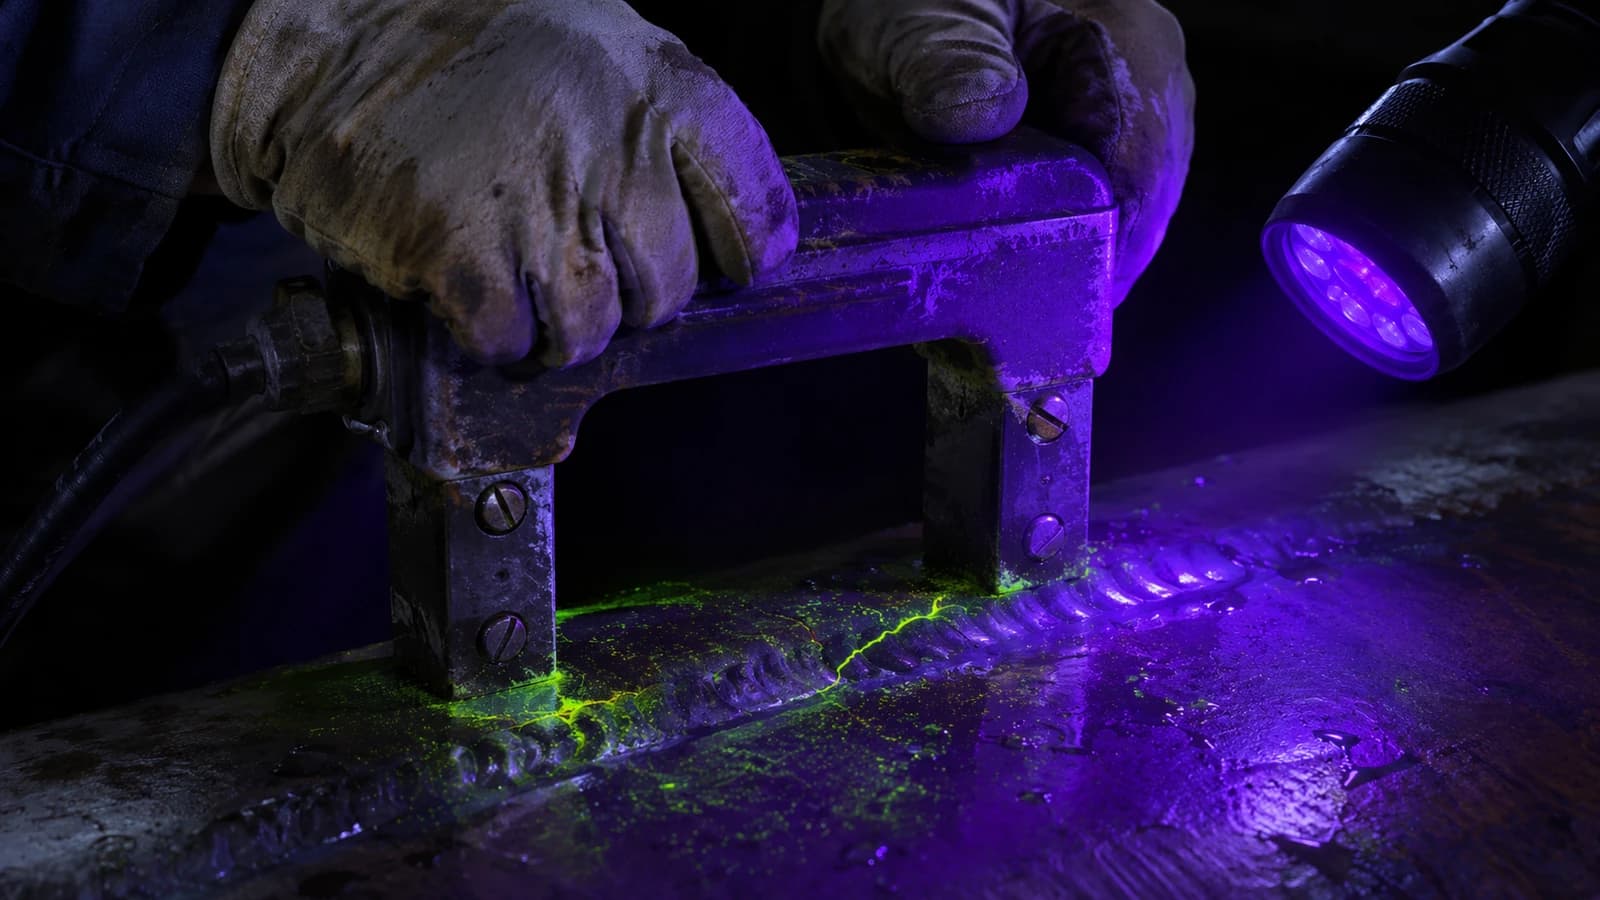
ناحیه جوش با یک یوک (آهنربای الکتریکی) مغناطیس میشود. جایی که ترک وجود دارد، میدان مغناطیسی از قطعه بیرون میزند. ذرات ریز آهنی که روی سطح پاشیده شدهاند همانجا جمع میشوند و شکل ترک را نشان میدهند. ذرات میتوانند خشک یا معلق در مایع، رنگی یا فلورسنت باشند.
روی چه موادی کار میکند؟
فقط روی مواد فرومغناطیس، یعنی فولاد کربنی و فولادهای کمآلیاژ که بیشتر مخزنهای ذخیره و تحت فشار از آنها ساخته میشوند. استیل آستنیتی (۳۰۴، ۳۱۶)، آلومینیوم و تیتانیوم مغناطیس نمیشوند و برای آنها آزمون مایع نافذ به کار میرود.
| ذرات مغناطیسی (MT) | مایع نافذ (PT) | |
|---|---|---|
| جنس | فقط فولاد مغناطیسی | همه فلزات غیرمتخلخل |
| عیب زیر سطح | تا عمق کم قابل تشخیص | دیده نمیشود |
| حساسیت به تمیزی سطح | کمتر | خیلی زیاد |
| سرعت | سریعتر | به زمان نفوذ و ظهور نیاز دارد |
نکات اجرا
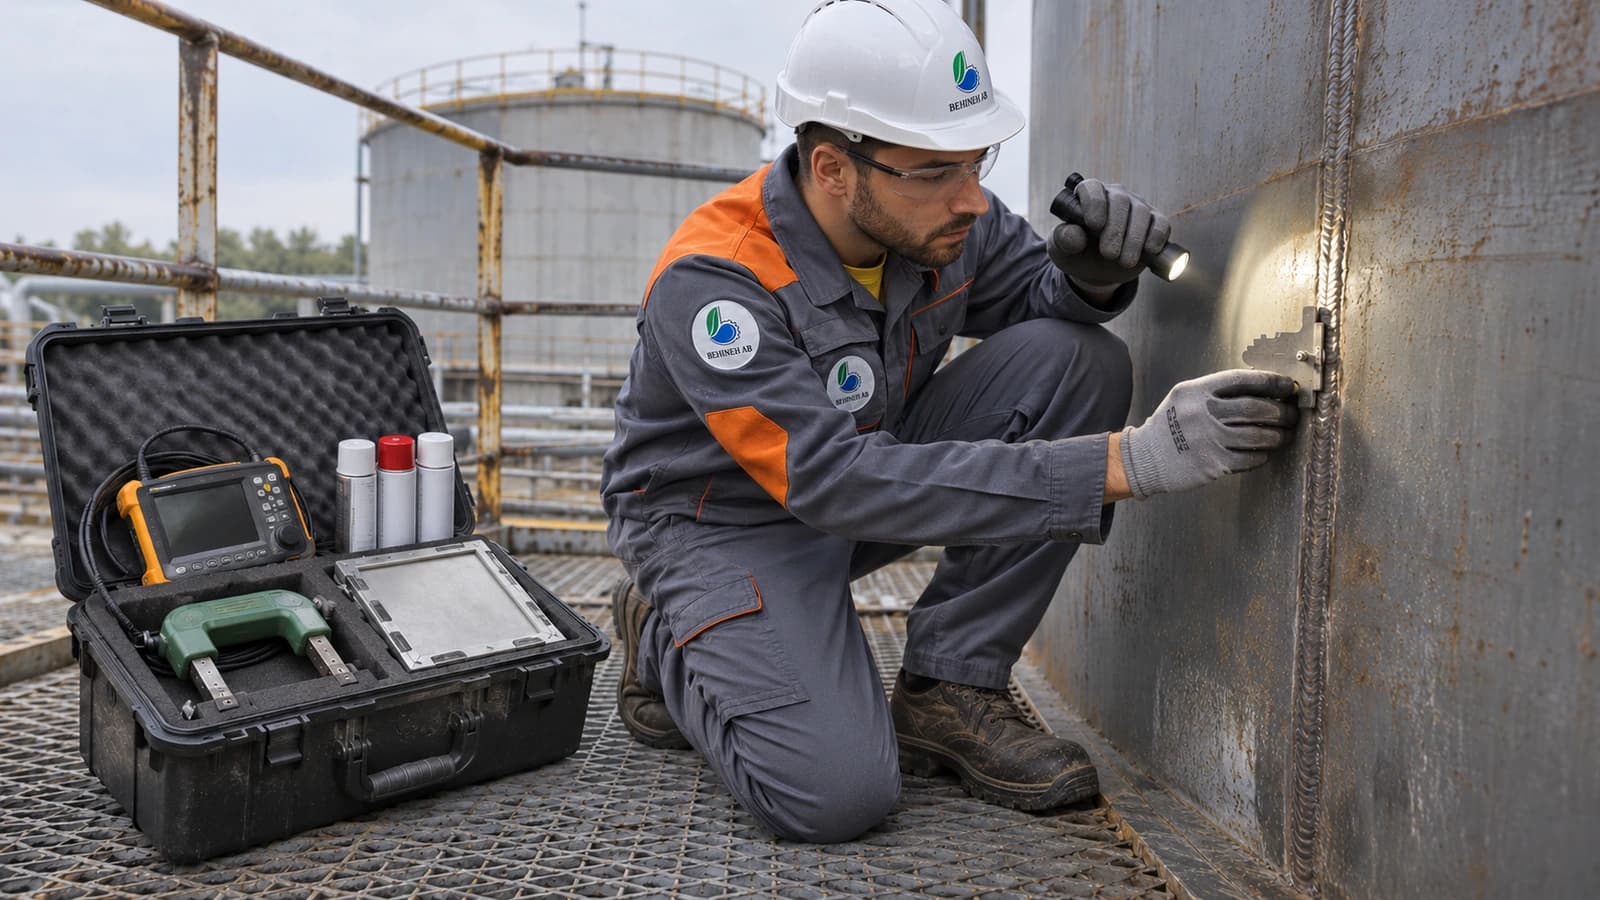
- تمیزکاری سطح جوش و حذف پوسته و رنگ ضخیم
- قرار دادن یوک روی جوش و پاشیدن ذرات حین مغناطیس شدن
- تکرار آزمون با چرخاندن یوک حدود ۹۰ درجه
- بررسی و ثبت نشانهها و مقایسه با معیار پذیرش کد
- مغناطیسزدایی در صورت نیاز، مثلاً اگر قرار است بعداً جوشکاری انجام شود
ترکی که موازی خطوط میدان باشد، میدان را قطع نمیکند و دیده نمیشود. به همین دلیل هر ناحیه دو بار، در دو جهت عمود بر هم، تست میشود.
برای جوش نازل و ساپورت در مخزنهای فولاد کربنی، MT معمولاً اولین انتخاب است. این آزمون را هم شرکت بازرسی شخص ثالث انجام میدهد و گزارشش ضمیمه مدارک مخزن میشود.