طراحی و ساخت
مخزن قیر صنعتی!
راهنمای مهندسی، عایقکاری و ساخت کارگاهی مخازن ذخیره قیر صنعتی
مخزن قیر ترکیبی از سازه، حرارت و کنترل است؛ قیر باید در ۱۴۰ تا ۱۸۰ درجه سانتیگراد بماند تا پمپاژ ممکن شود و نه یخزده شود و نه اکسید شود.
طراحی و ساخت مخزن
ذخیره قیر صنعتی · شرکت مهندسی بهینه آب
مخزن ذخیره قیر ظرفی فولادی کربنی است که قیر را در دمای کنترلشده و دور از رطوبت نگه میدارد. برخلاف مخازن فرآورده سبک، اینجا سازه، حرارت و کنترل یکپارچهاند؛ رئولوژی قیر بهشدت به دما وابسته است.
در ۱۴۰–۱۸۰ °C (گریدهایی مانند ۶۰/۷۰ یا ۸۵/۱۰۰ و قیر پلیمری) پمپاژ ممکن است؛ افت دما → یخزدگی و توقف پمپاژ، دمای بیش از حد → اکسیداسیون و افت Penetration. کاربردها: پالایشگاه (Blowing Unit)، پایانه صادراتی و کارخانه آسفالت. این مقاله مسیر را از انواع مخزن تا گرمایش، عایق، ساخت، ایمنی و راهنمای کارگاهی پوشش میدهد.
۲. انواع مخزن از نظر ساختار
عمودی: چند صد تا +۱۰٬۰۰۰ m³، Footprint بهینه، کویل حلقوی؛ گرادیان ارتفاعی نیاز به همزن/آرایش کویل دقیق. افقی: معمولاً ۱۰–۱۰۰ m³، Head بیضوی/نیمکره، Saddle و Zick Analysis؛ سطح به حجم بالاتر → تلفات بیشتر اما کنترل دما سادهتر.
| پارامتر | ثابت کارخانهای | سیار / Skid |
|---|---|---|
| ظرفیت متداول | ۵۰۰ تا +۱۰٬۰۰۰ m³ | ۱۰ تا ۱۰۰ m³ |
| فونداسیون | بتنی API 650 Annex B | اسکید فلزی |
| گرمایش غالب | روغن داغ مرکزی | الکتریکی یا مشعل مستقل |
| راهاندازی از سرد | چند روز | چند ساعت |
| کاربرد | پالایشگاه · پایانه | آسفالت · پروژه موقت |
۳. سیستمهای گرمایشی
استاندارد غالب مخازن بزرگ. سیال تا ≈۳۰۰ °C در بویلر مرکزی؛ کویل Seamless ۲–۴ in مارپیچ/موازی در کف. کنترل دقیق بدون شعله مستقیم → حداقل Coking. نیاز به Expansion Tank و شبکه روغن.
سطح لوله تا ۳۵۰–۴۵۰ °C؛ کنترل Heat Flux و گردش/همزن برای جلوگیری از کک ضروری است. سرمایه کمتر، کنترل و راندمان پایینتر — ظرفیت متوسط یا محدودیت روغن حرارتی.
Immersion Heater یا Trace Heating با PID و Zoning مستقل. بدون سوخت در محل؛ هزینه برق و زیرساخت برای مخازن خیلی بزرگ محدودکننده است. مناسب پایانه کوچک و مخزن سیار.
۴.۱. ضخامت بدنه API 650
برای مخزن عمودی اتمسفریک، ضخامت رینگ با One-Foot یا Variable-Point محاسبه میشود:
تنش مجاز باید در دمای طراحی (نه محیط) خوانده شود؛ بالای ≈۱۵۰ °C استحکام فولاد افت میکند. Annex S برای دمای بالای ۹۳ °C الزامات حرارتی-مکانیکی دارد. اگر فشار بخار یا انتقال با هوای فشرده مخزن را تحت فشار کند، ASME VIII Div 1 حاکم است. عایق Rockwool ۱۰۰–۱۵۰ kg/m³ معمولاً ۸۰–۱۵۰ mm بدنه و ۱۰۰–۲۰۰ mm سقف؛ Cladding آلومینیوم ۰٫۶–۰٫۸ mm موجدار.
۵. ساخت و مونتاژ کارگاه و سایت
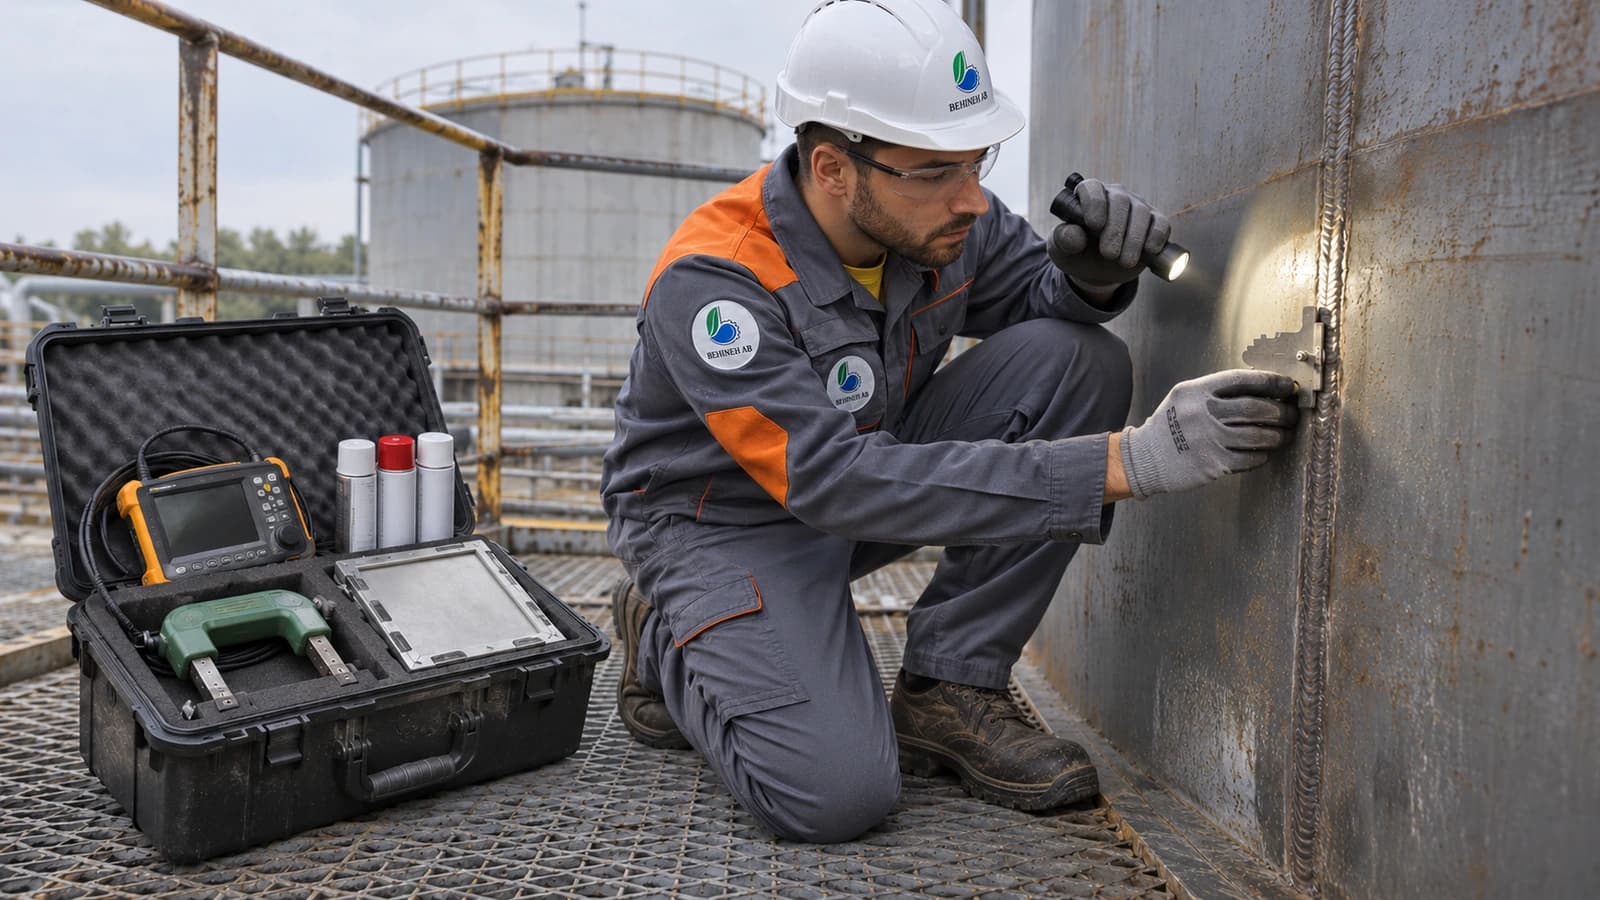
Plate Rolling با Curvature Template. Vertical Seam: ریشه GTAW/SMAW + پرکننده SAW؛ Erection رینگبهرینگ. WPS/PQR و جوشکار ASME IX. Spot یا Full RT، UT کف، MT/PT فیلت، Vacuum Box کف.
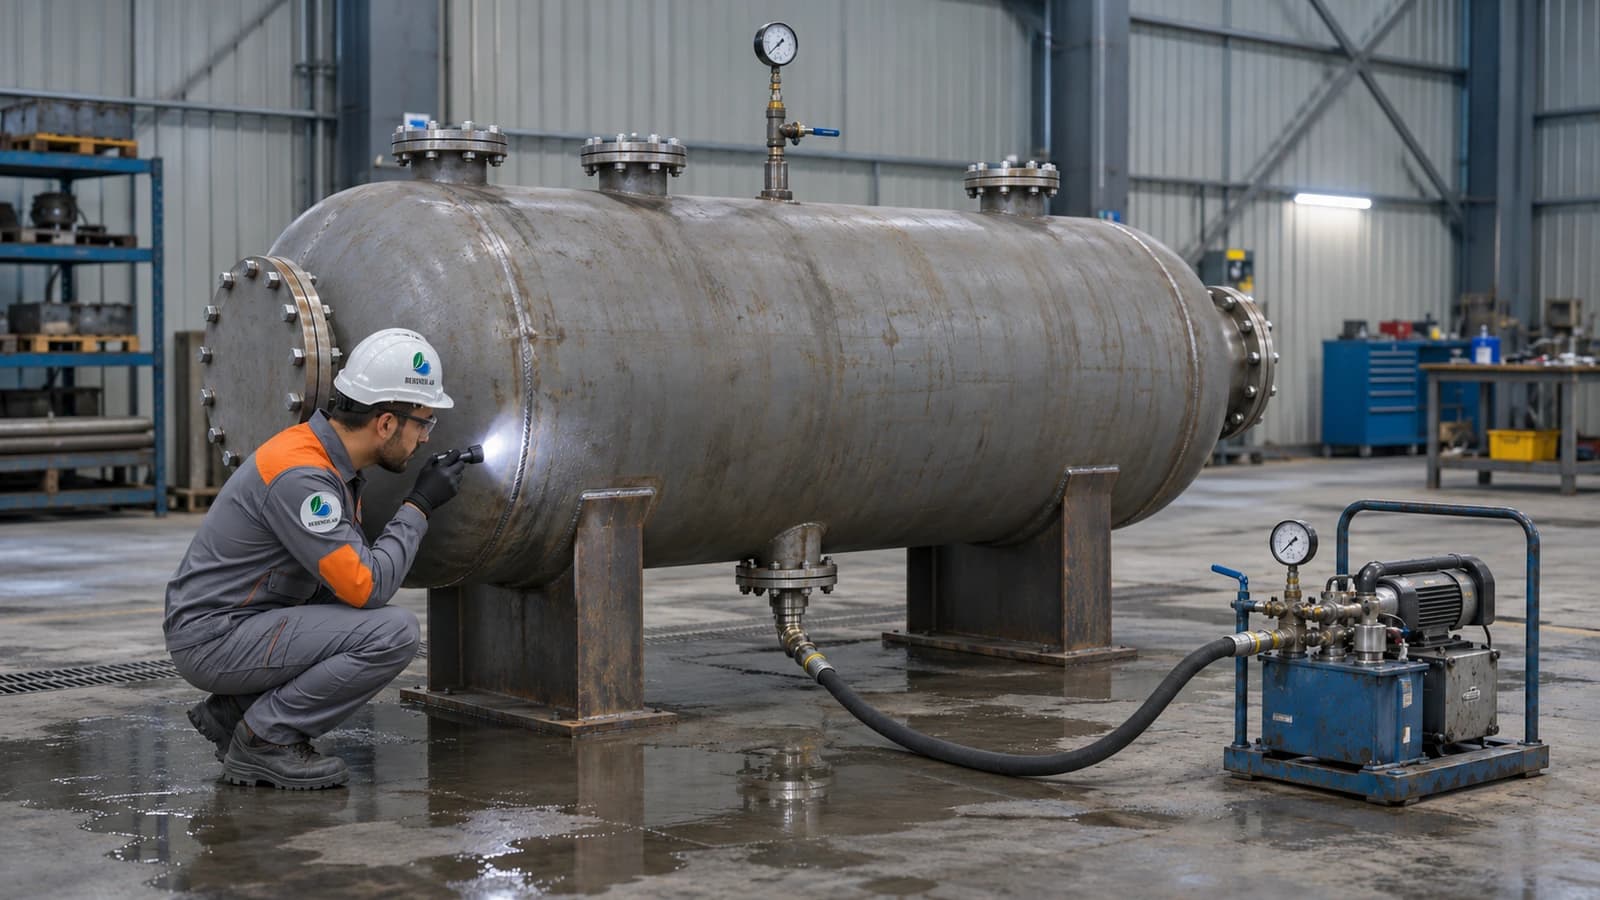
Prefabricated Spool روی Coil Support با فاصله از کف. تست هیدرو ۱٫۳–۱٫۵× طراحی ۳۰–۶۰ min سپس Pneumatic با کفساز. تخلیه و خشک کامل کویل الزامی — رطوبت باقیمانده ریسک Steam Explosion با قیر داغ.
۶. تجهیزات جانبی و ایمنی
Side/Top-Entry Agitator برای جلوگیری از رسوب و یکنواختی دما (بهویژه قیر پلیمری). RTD چندتراز + PLC/SCADA. Level: Guided Wave Radar ترجیح بر شناور. Emergency Drain، P/V Valve، اطفاء فوم/اسپرینکلر، گاه N₂ Blanketing.
راهنما: API 650 و شاپدراوینگ
Joint Efficiency ۰٫۷–۱٫۰ از سطح RT؛ Charpy در MDMT برای راهاندازی سرد؛ Annex S دمای بالا؛ Annex B فونداسیون و تلرانس. بسته شاپ: Plate Layout، Weld Detail، WPS/PQR، آرایش کویل، ITP با Hold/Witness — تأیید TPI پیش از برش.
راهنما: جوش کویل متراکم
فاصله لوله اغلب ۱۵۰–۳۰۰ mm. حداکثر جوش در کارگاه باز؛ فقط Tie-in داخل مخزن. توالی Balanced/Backstep و Jig موقت. هماهنگی نصب کویل با رینگ بدنه پیش از سقف.
راهنما: عایق و کنترل کیفیت
پس از هیدرو بدنه/کویل و رنگ (Sa 2.5 + پرایمر مقاوم حرارت). Rockwool چندلایه Staggered، Band و Pin. Cladding با همپوشانی ≥۵۰ mm در جهت باران؛ Flashing و Sealant در نازلها — بیش از نیمی از افت عایق از نفوذ آب همین نقاط است.
Vacuum Box کف؛ هیدرو کامل بدنه. Plumbness ≈۱/۲۰۰–۱/۳۰۰ ارتفاع، Roundness، Bottom Flatness، موقعیت نازل. فونداسیون: تراز، مقاومت بتن، Anchor Bolt، شیب زهکشی — پیش از رینگ اول.
۷. نتیجه و بهینهسازی انرژی
بیشترین فرصت در عایق سالم، Cladding آببند، Zoning، Economizer بویلر و کنترل پیشبین است — نه فقط بزرگکردن بویلر. تحویل با MDR کامل مبنای بازرسیهای بعدی API 653 است.
جمعبندی
مخزن قیر موفق نتیجه یکپارچگی سازه API 650، سامانه حرارتی متناسب، عایق اقتصادی و کنترل کیفیت سختگیرانه کویل و شاپ است.
شرکت مهندسی بهینه آب طراحی، ساخت، تست و تحویل مخازن قیر ثابت و سیار را متناسب با ظرفیت و اقلیم سایت ارائه میدهد.
مشخصات فنی
چرا روغن داغ بر Fire Tube ارجح است؟
کنترل متمرکز دمای سیال واسط بدون تماس شعله با قیر، ریسک Coking را کم میکند و برای مخازن بزرگ پالایشگاهی استاندارد صنعتی است.
چرا خشککردن کویل پس از هیدرو حیاتی است؟
آب باقیمانده در تماس با روغن داغ بخار میشود و فشار موضعی یا جهش بخار در تماس با قیر داغ ایجاد میکند؛ این مرحله نباید کوتاه شود.
نقطه ضعف عایق چیست؟
بیش از نیمی از افت عملکرد بلندمدت از نفوذ آب در نازلها و Flashing ناقص است، نه از ضخامت ناکافی پشم سنگ.
کاربردها و صنایع مصرف
گالری تصاویر
گالری تصاویر مخازن ذخیره
سؤالات متداول
استعلام قیمت
طراحی و ساخت مخزن قیر
دیتاشیت فشار، دما و نوع سیال را وارد کنید؛ کارشناسان ما حداکثر تا ۲۴ ساعت کاری پیشنهاد فنی و قیمت را ارسال میکنند.
- پاسخ فنی مکتوب همراه نقشه مفهومی پیشنهادی
- بازدید از محل نصب در تهران و حومه
- گارانتی ۲۴ ماهه ساخت و جوش