طراحی و ساخت
مخزن گالوانیزه
راهنمای جامع فرآیند تولید، گالوانیزاسیون گرم، کنترل کیفیت پوشش و کاربردهای صنعت آب
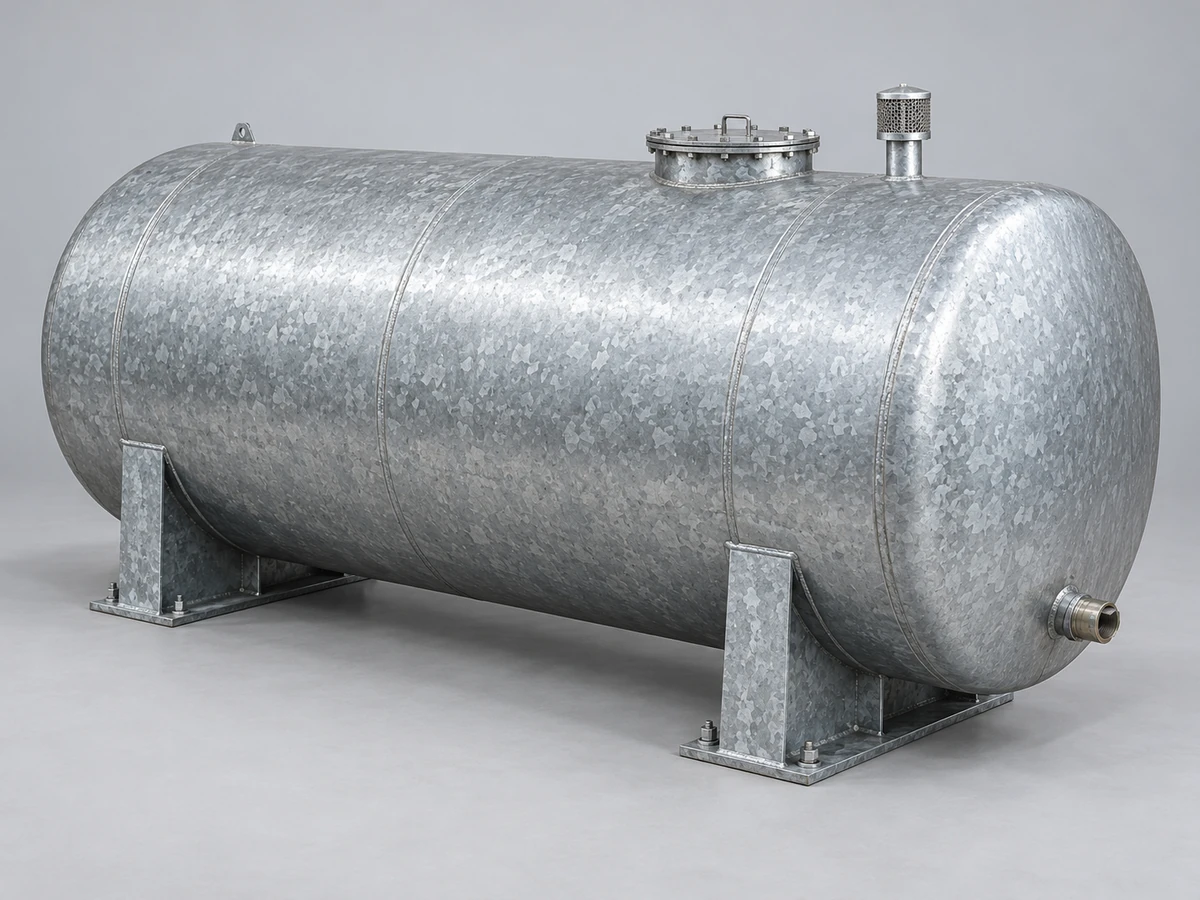
مخزن گالوانیزه یک مخزن فولادی است که بعد از ساخت در وان روی مذاب، حدود ۴۵۰ درجه، غوطهور میشود. روی هم مثل یک لایه رنگ جلوی رسیدن آب و هوا به فولاد را میگیرد، و هم اگر خراش بردارد، خودش بهجای فولاد خورده میشود. نتیجه مخزنی است که بسته به شرایط محیط ۲۵ تا ۵۰ سال دوام میآورد.
ساخت مخزن گالوانیزه
فرایند ساخت، گالوانیزه گرم و کنترل کیفیت پوشش
مخزن گالوانیزه به دو روش ساخته میشود. در روش اول، مخزن جوشی کامل ساخته و بعد گالوانیزه میشود و اندازهاش به ابعاد وان محدود است. در روش دوم، پنلها جدا گالوانیزه میشوند و در محل با پیچومهره مونتاژ میشوند. ضخامت پوشش در هر دو روش طبق ISO 1461 و ASTM A123 کنترل میشود.
رایجترین کاربرد آن مخزن آب گالوانیزه است: آب شرب، آتشنشانی، کشاورزی و مخزن هوایی روی برج. در قیمت مخزن، هم وزن فولاد حساب میشود و هم هزینه گالوانیزه. پایینتر مراحل ساخت مخزن گالوانیزه، کنترل کیفیت، مزایا و محدودیتها را توضیح دادهایم.
۲. مبانی گالوانیزاسیون و حفاظت
پس از آمادهسازی سطحی، قطعه در وان مذاب روی حدود ۴۴۰–۴۶۰ °C غوطهور میشود. واکنش آهن-روی لایههای آلیاژی Fe-Zn میسازد که به پایه چسبیدهاند و با لایه روی خالص بیرونی پوشیده میشوند.
Barrier: لایه روی مانع تماس رطوبت و اکسیژن با فولاد است. Sacrificial/Cathodic: روی فعالتر از آهن است؛ در خراش موضعی روی بهجای فولاد خورده میشود. این برتری اصلی نسبت به رنگ است.
۳. مواد اولیه و ورق فولادی
مقدار Si و P ضخامت و ظاهر پوشش را بهشدت تغییر میدهد.
| پارامتر | محدوده مطلوب | تأثیر بر پوشش |
|---|---|---|
| سیلیسیم (Si) | < ۰٫۰۴٪ یا ۰٫۱۵–۰٫۲۵٪ | خارج از بازه: پوشش ضخیم، خاکستری و شکننده |
| فسفر (P) | < ۰٫۰۲٪ | افزایش → رشد بیرویه پوشش |
| نوع ورق | St37 / S235JR | متداولترین گرید مخازن آب |
| ضخامت ورق | ۲ تا ۶ mm (بسته به حجم) | استحکام و فشار قابل تحمل |
۴. مراحل کامل ساخت
ابعاد، حجم، فشار، نازلها و Cutting Plan. برش گیوتین، پلاسما/لیزر/CNC یا هوابرش؛ پاکسازی Burr. شکلدهی با Rolling، Press Brake و پرس/اسپینینگ برای عدسی. در مخازن پنلی، شیارگذاری برای سختی سازه.
در مخزن جوشی، جوشکاری باید قبل از گالوانیزه باشد؛ جوش روی سطح گالوانیزه پوشش را ذوب میکند و بخار سمی روی میدهد. MIG/MAG، SMAW یا TIG. درزها باید دسترسی مذاب روی داشته باشند؛ Air Pocket خطر انفجار در وان دارد. Vent & Drain Holes طبق ISO 1461. پاکسازی کامل Slag و Spatter.
۵. فرآیند گالوانیزاسیون گرم
۱) Degreasing قلیایی/اسیدی. ۲) Pickling با HCl یا H₂SO₄ برای Mill Scale. ۳) Rinsing. ۴) Fluxing با کلرید روی-آمونیوم. ۵) Drying. ۶) غوطهوری در وان ۴۴۰–۴۶۰ °C. ۷) Quenching/Cooling گاه با Passivation ضد White Rust. ۸) Inspection ضخامت، یکنواختی، چسبندگی و ظاهر.
۷.۱. ضخامت پوشش (ISO 1461)
حداقل ضخامت میانگین و موضعی پوشش روی بر اساس ضخامت فولاد پایه (تقریبی ISO 1461):
فولاد ۱٫۵ تا < ۳ mm: میانگین ۵۵ μm (۳۹۵ g/m²) و موضعی ۴۵ μm. فولاد < ۱٫۵ mm: میانگین ۴۵ μm (۳۲۵ g/m²) و موضعی ۳۵ μm. اندازهگیری با Magnetic Thickness Gauge. ASTM A123 و ISO 1461 از نظر الزامات ضخامت تا حد زیادی معادلاند؛ انتخاب بر اساس بازار هدف و کارفرماست.
۶. مخازن پیچومهرهای (بولتد)
هر پنل جداگانه گالوانیزه میشود و با پیچ در سایت مونتاژ میگردد؛ حرارت جوش به پوشش آسیب نمیزند. آببندی با Gasket/Sealant نئوپرن یا پلییورتان.
| ویژگی | جوشی (Welded) | پیچومهرهای (Bolted) |
|---|---|---|
| زمان گالوانیزه | جوش قبل از گالوانیزه | اتصال پس از گالوانیزه |
| یکپارچگی پوشش | نیاز به ترمیم موضعی جوش | پوشش کامل دستنخورده |
| حملونقل | قطعه یکپارچه حجیم | پنل مسطح، آسان |
| نصب در محل | دشوارتر | سریع بدون جوش سایت |
| ظرفیت | کوچک تا متوسط | متوسط تا بسیار بزرگ |
| آببندی | جوش کاملاً آببند | وابسته به کیفیت گاسکت |
۷. کنترل کیفیت پوشش
Knife Test: پوشش نباید ورقهورقه شود. Bend Test: ترک یا جداشدن مجاز نیست. Hammer Test: ضربات کنترلشده نباید پوستهشدن ایجاد کند.
ظاهر بدون قطرات سرد، خاکستر روی، نقاط عریان و زبری بیش از حد. پیوستگی پوشش. کنترل Distortion ناشی از شوک حرارتی وان.
۸ و ۹. مزایا و محدودیتها
مقاومت خوردگی و عمر ۲۵–۵۰ سال. حفاظت فداشونده در نقاط آسیب. هزینه نگهداری پایین بدون رنگآمیزی دورهای. پوشش کامل درزها و گوشهها. نصب سریع بولتد. بازیافتپذیری روی و فولاد. لایههای آلیاژی سختتر از پایه و مقاومت سایشی خوب.
ابعاد قطعه محدود به وان؛ وگرنه Double Dipping یا پنلی. تاببرداشتگی ورق نازک بزرگ. ممنوعیت جوش پس از گالوانیزه — ترمیم با Zinc-Rich Paint. خوردگی سریع در pH < 6 یا pH > 12. White Rust در انبار مرطوب. برای آب شرب کنترل انتقال روی و در صورت نیاز پوشش داخلی مکمل.
۱۰. کاربردها در صنعت آب
ذخیره آب شرب شهری/روستایی/ساختمانی. مخازن آتشنشانی (اغلب بولتد ظرفیت بالا). آبیاری کشاورزی و گلخانه. تصفیهخانه آب و فاضلاب. آب صنعتی و خنککننده پالایشگاه. مخازن هوایی و زمینی شبکههای آبرسانی.
۱۱. جمعبندی و خدمات بهینه آب
ساخت مخزن گالوانیزه ترکیبی از مهندسی فولاد، فرآیند کنترلشده گالوانیزاسیون گرم و QC مستمر پوشش است. رعایت ASTM A123 و ISO 1461، انتخاب صحیح فولاد پایه، طراحی درز و Vent Holes، و انتخاب جوشی یا بولتد نقشی تعیینکننده در دوام دارند.
شرکت مهندسی بهینه آب آماده مشاوره، طراحی، ساخت و اجرای مخازن گالوانیزه برای پروژههای آب، آتشنشانی، کشاورزی و صنعت است و استانداردهای جهانی را با شرایط بومی و اقتصادی پروژههای ایران هماهنگ میکند.
مشخصات فنی
جوشی یا بولتد؟
مخزن جوشی پیش از گالوانیزه یکپارچگی جوش دارد اما ابعاد محدود به وان است. مخزن بولتد پوشش دستنخورده، حمل پنلی و ظرفیتهای بزرگتر را ممکن میکند و آببندی به کیفیت گاسکت وابسته است.
چرا جوش بعد از گالوانیزه ممنوع است؟
حرارت جوش پوشش روی را ذوب و تبخیر میکند، حفاظت را از بین میبرد و بخار سمی تولید میکند. محل جوش باید با رنگ غنی از روی ترمیم شود که کیفیت آن همسطح گالوانیزه گرم اولیه نیست.
کاربردها و صنایع مصرف
گالری تصاویر
گالری تصاویر مخزن گالوانیزه
سؤالات متداول
استعلام قیمت
ساخت مخزن گالوانیزه
دیتاشیت فشار، دما و نوع سیال را وارد کنید؛ کارشناسان ما حداکثر تا ۲۴ ساعت کاری پیشنهاد فنی و قیمت را ارسال میکنند.
- پاسخ فنی مکتوب همراه نقشه مفهومی پیشنهادی
- بازدید از محل نصب در تهران و حومه
- گارانتی ۲۴ ماهه ساخت و جوش