جلفنة الخزان ليست مجرد غمسه في الزنك المصهور؛ بل يجب تصميم الخزان للجلفنة من البداية. المراحل وسماكة الطلاء والأخطاء الشائعة.
يجب تصميم الخزان للجلفنة
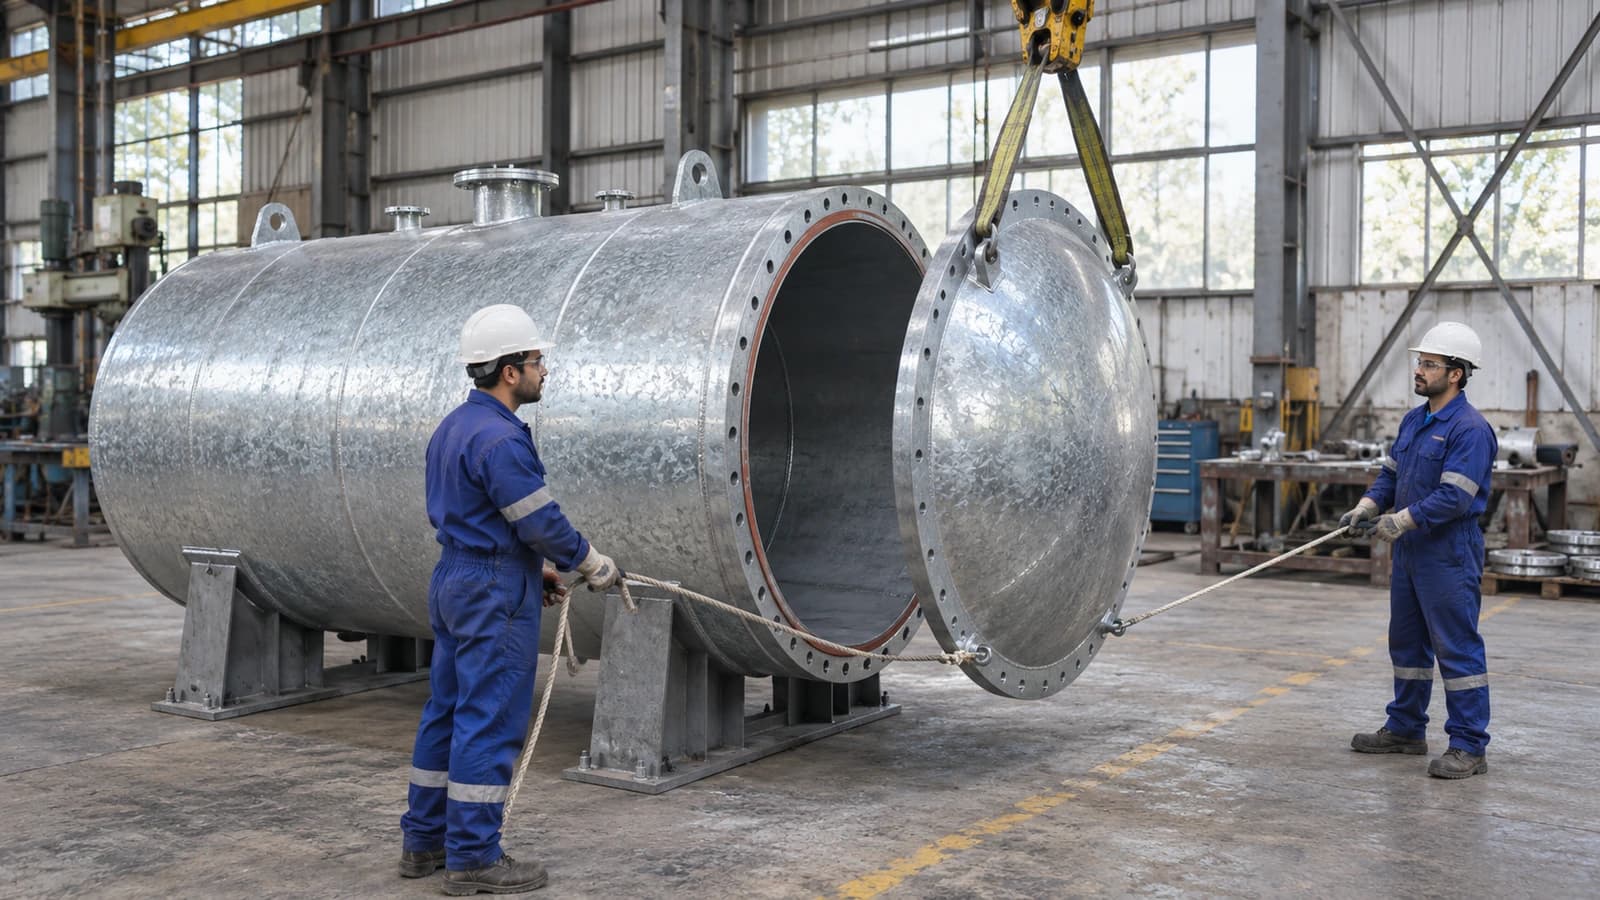
أهم نقطة في طريقة تصنيع الخزان المجلفن تأتي قبل التصنيع. فالخزان الذي سيدخل حوض الزنك كاملًا يجب أن تكون فيه ثقوب تهوية وتصريف في الأماكن الصحيحة. يجب أن يتمكن الزنك المصهور من الوصول إلى كل الفراغات، وأن يكون للهواء والبخار منفذ للخروج.
إذا كان في قطعة ما فراغ مغلق تمامًا، مثل أنبوب لُحم طرفاه، فإن الهواء والرطوبة داخله يتمددان عند نحو ٤٥٠ درجة. وقد تكون النتيجة انفجار القطعة في الحوض. يجب أن يكون لكل فراغ مغلق ثقب تهوية.
كما أن حجم الخزان الملحوم محدود بطول حوض الجلفنة وعرضه وعمقه. والخزان الأكبر يجب إما أن يُصنع من ألواح منفصلة، أو بطريقة الغمس المزدوج التي تكون مراقبة جودتها أصعب.
الفولاذ المناسب للجلفنة
يؤثر التركيب الكيميائي للفولاذ، خاصة نسبة السيليكون والفوسفور، في سماكة الطلاء ومظهره. فبعض أنواع الفولاذ تكتسب طلاءً سميكًا جدًا وداكنًا وهشًا. وإذا كان المظهر المتجانس مهمًا، فنسّقوا درجة الصفيحة مع منفّذ الجلفنة.
مراحل التصنيع والجلفنة
- التصميم بثقوب تهوية وتصريف ومع مراعاة أبعاد الحوض
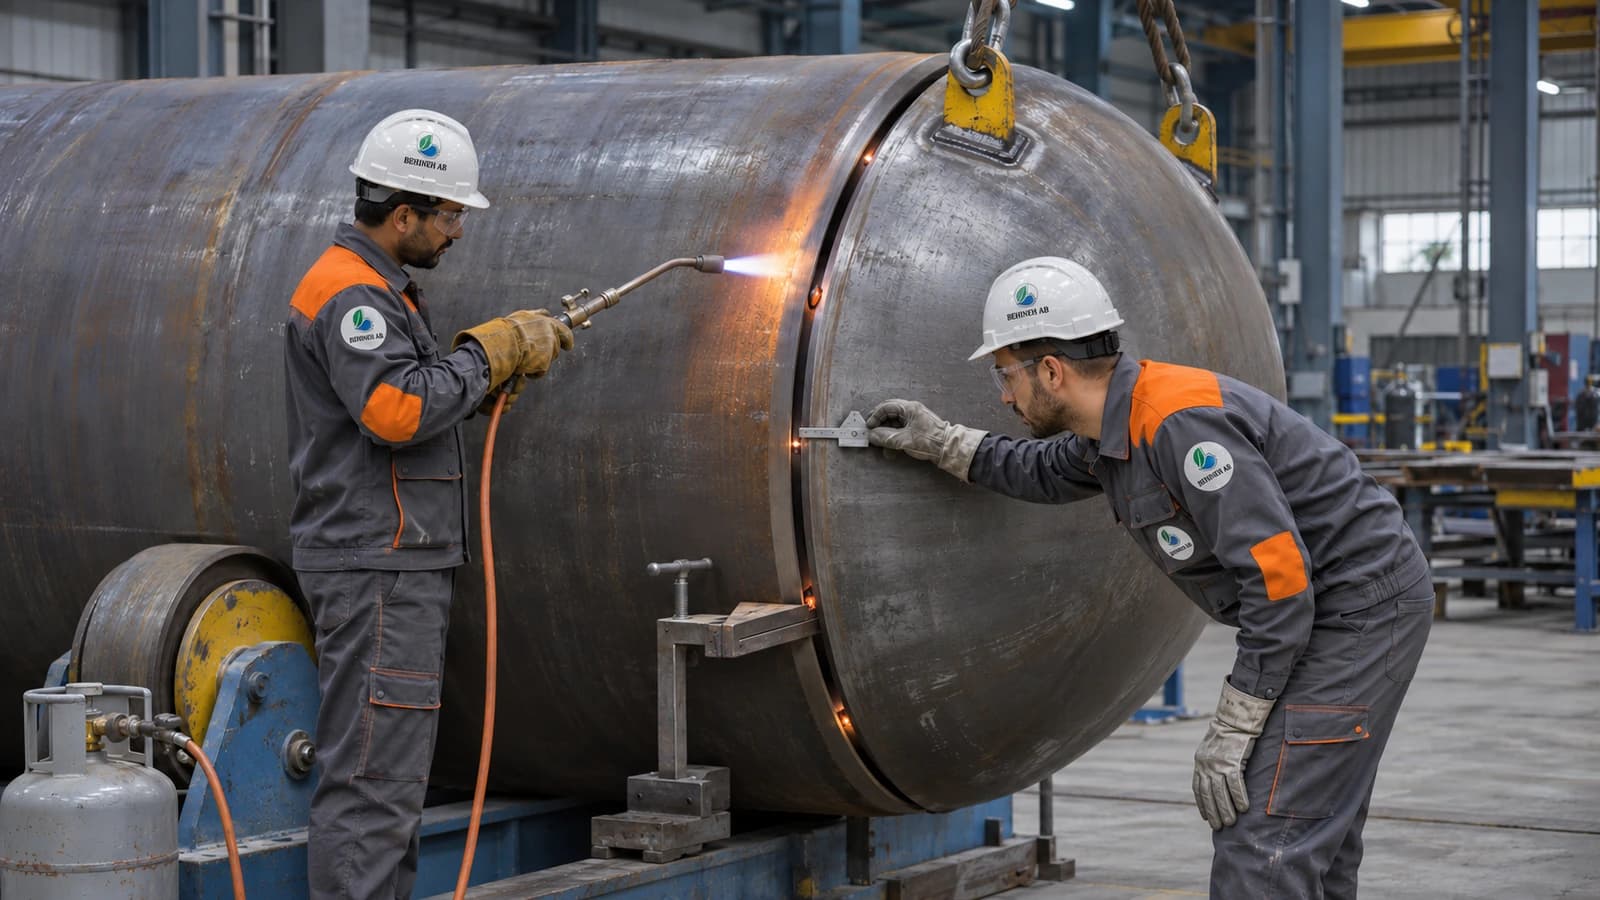
- القص واللف واللحام الكامل للخزان، بما في ذلك كل الفوهات والدعامات
- إزالة الخبث ورذاذ اللحام؛ فالزنك لا يلتصق بالخبث
- إزالة الشحوم والغسل بالحمض والتغطية بالفلكس في ورشة الجلفنة
- الغمس في الزنك المصهور عند نحو ٤٤٥ إلى ٤٦٠ درجة
- التبريد والفحص البصري
- قياس سماكة الطلاء بمقياس سماكة مغناطيسي
- اختبار الملء
سماكة الطلاء وفق ISO 1461
| سماكة صفيحة الفولاذ | الحد الأدنى لمتوسط سماكة الطلاء | الحد الأدنى الموضعي |
|---|---|---|
| أكثر من ٦ مم | ٨٥ ميكرون | ٧٠ ميكرون |
| ٣ إلى ٦ مم | ٧٠ ميكرون | ٥٥ ميكرون |
تُقاس سماكة الطلاء في عدة نقاط من كل قطعة. وعمر الطلاء يتناسب تقريبًا تناسبًا طرديًا مع سماكته، ولذلك يستفيد الخزان المركّب في بيئة أكثر تآكلًا من الطلاء الأسمك أكثر.
اللحام بعد الجلفنة: لا، قدر الإمكان
اللحام على قطعة مجلفنة يحرق الطلاء في موضع اللحام، ودخان الزنك ضار باللحّام. وإذا كان لا بد من إضافة شيء بعد الجلفنة، فالأفضل أن يكون بالبراغي. وإذا كان اللحام لا مفر منه، يجب ترميم موضعه بطلاء غني بالزنك. وهذا الترميم لا يصل أبدًا إلى متانة الجلفنة بالغمس الساخن.
في الخزان المكوّن من ألواح، تُجلفن الألواح منفصلة وتُجمّع في الموقع بالبراغي وشريط الإحكام. وهذه الطريقة ليس لها قيود على الأبعاد ونقلها أسهل، لكن إحكام الوصلات هو نقطتها الحساسة.
نصف جودة الخزان المجلفن يتحدد على المخطط: ثقوب التهوية، وأبعاد متناسبة مع الحوض، واللحام الكامل قبل الجلفنة. ويُحسب سعر الخزان المجلفن من وزن الفولاذ مضافًا إليه تكلفة الجلفنة.