تصميم وإنشاء
مصنع حمض الكبريتيك الصناعي!
من تقنية DCDA وهندسة التآكل إلى إدارة EPC والتشغيل
حمض الكبريتيك ملك المواد الكيميائية؛ وتُصمَّم المصانع الحديثة على أساس DCDA بكفاءة تحويل تتجاوز 99.7٪ لتقليل انبعاث SO₂ إلى أدنى حدّ.
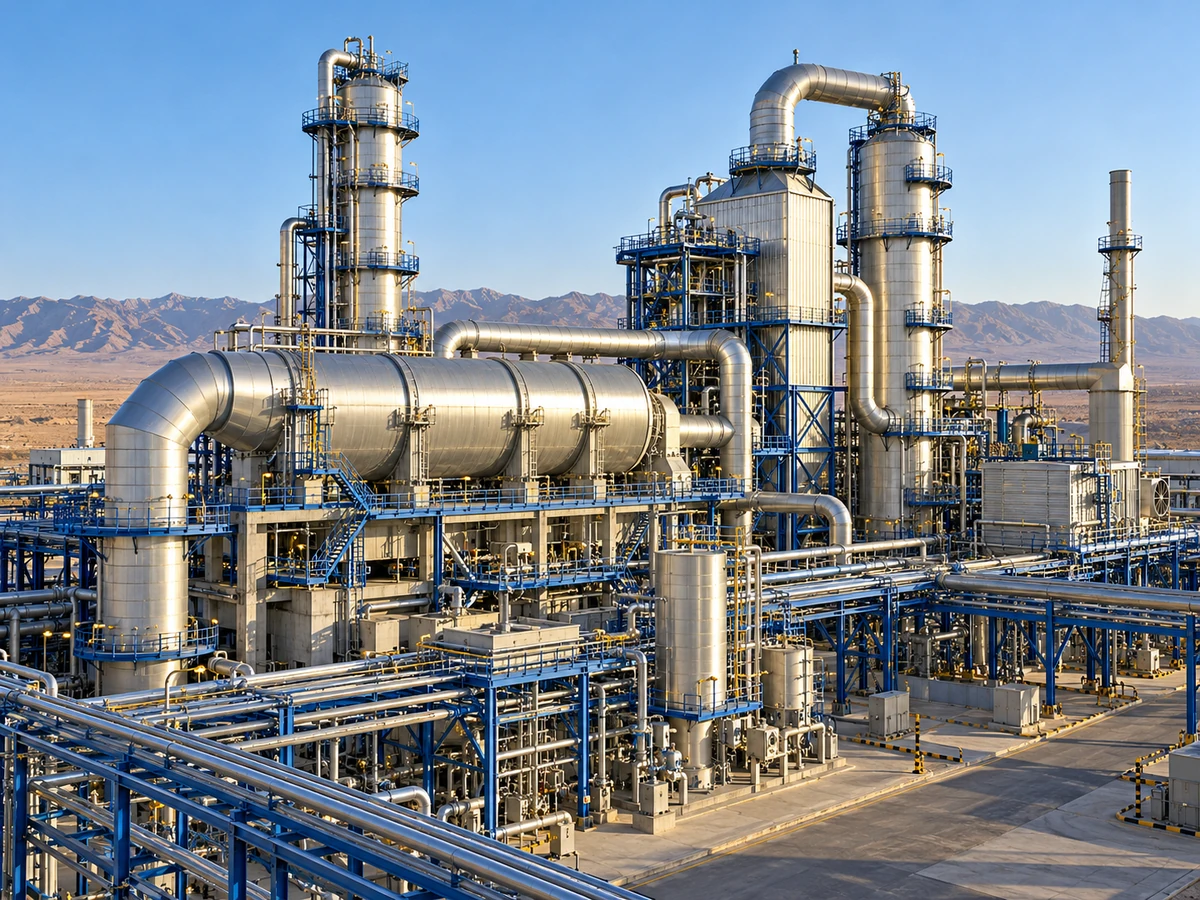
تصميم وهندسة وإنشاء
المصانع الصناعية لإنتاج حمض الكبريتيك · شركة بهينه آب الهندسية
يُعرف حمض الكبريتيك (H₂SO₄) بـ«ملك المواد الكيميائية»؛ إذ يُستهلك أكثر من 60٪ من الإنتاج العالمي في الأسمدة الفوسفاتية (TSP/DAP)، وله دور محوري في الترشيح المعدني والتخليل الحمضي للفولاذ والألكلة البتروكيماوية والأصباغ والنسيج وبطاريات الرصاص الحمضية.
يتطلّب إنشاء المصنع دمج هندسة العمليات والمعدّات الثابتة وعلم معادن التآكل والأجهزة الدقيقة. وتغطي هذه المقالة المسار من تقنية DCDA وتصميم المعدّات إلى خريطة المواد والتصنيع وHSE وخطوات EPC (من FEED حتى التشغيل).
٢. عملية الإنتاج وتقنية DCDA
المعيار في المصانع الجديدة القائمة على حرق الكبريت العنصري. وهي بديل عن SCSA أحادي الامتصاص (كفاءة ≈ 97.5–98٪). وأكسدة SO₂→SO₃ تفاعل طارد للحرارة محدود بالتوازن؛ ويرفع الامتصاص الوسيط لـ SO₃ قبل الطبقات الأخيرة تحويلَ المتبقي ويقلّل انبعاث SO₂ من المدخنة.
أ) حرق الكبريت المصهور بالهواء الجاف؛ لهب 1000–1200 °C. ب) WHB للتبريد وإنتاج بخار عالي الضغط. ج) محوّل متعدد الطبقات (عادةً 4–5 طبقات) مع مبادلات غاز-غاز بين الطبقات. د) امتصاص وسيط ونهائي متعاكس التدفق بالحمض المركّز + مزيل الرذاذ.
يجب حلّ نسبة الهواء/الكبريت ودرجة حرارة كل طبقة والحمل الحراري للمبادلات وتدفق/تركيز الحمض الدائر وموازنة الماء للحفاظ على منتج 98.5–99٪ حلًّا تكراريًا (Iterative).
٢.٢. التفاعلات الرئيسية للعملية
حرق الكبريت والتحويل الحفزي والامتصاص؛ والكفاءة ودرجات حرارة التشغيل معيار التصميم:
SO₂ في الفرن عادةً 9–11٪ حجميًا. مدخل المفاعل ≈ 400–430 °C؛ ويكون V₂O₅ نشطًا عند نحو 410–450 °C وحتى 600 °C. ويجري الامتصاص بحمض دائر 98.5–99٪ (لا بالماء النقي) لمنع الرذاذ الحمضي. ويُزيح DCDA التوازن بالامتصاص الوسيط بعد الطبقة الثالثة.
٣. تصميم المعدّات الرئيسية
فرن أفقي بحجرة احتراق (Combustion Chamber) وأحيانًا Checker Work؛ زمن بقاء الغاز ≈ 2–4 s. حراريات داخلية؛ والغلاف بقميص تبريد. WHB من نوع Fire-tube أو Water-tube برأس عائم/أنابيب U؛ والبخار عادةً 40–65 bar للتوربين أو بخار العمليات.
أسطوانة عمودية حتى قطر 10–12 m؛ والطبقات على شبكة (Grid) مع كرات خزفية/كوارتز. وموزّع لمنع النقاط الساخنة (Hot Spot). الغلاف CS/منخفض السبائك؛ والمناطق الساخنة بحراريات أو SS مقاوم للحرارة. ومبادلات غلاف وأنابيب SS بوصلة تمدّد أو رأس عائم للتمدّد التفاضلي.
المجفّف: يمرّ الهواء عبر حمض 93–98٪ فوق حشوة خزفية. والامتصاص الوسيط/النهائي ببطانة مقاومة وحشوة Raschig/Intalox وموزّع ومزيل رذاذ بطبقة ألياف (Fiber Bed Demister). وخزان الدوران والمضخة ومبرّد الحمض للحفاظ على الحمض الداخل عند ≈ 70–80 °C.
٤. اختيار المواد والتآكل
يقاوم CS الحمضَ المركّز البارد مقاومة نسبية (طبقة الكبريتات)؛ أما مجال 50–90٪ ودرجات الحرارة العالية فهي الأشدّ تآكلًا. والتنقّر والتآكل الشقّي وSCC في اللحامات ومع وجود الكلوريد أمور خطيرة.
| المادة | المجال الدالّ | استخدام نموذجي |
|---|---|---|
| الفولاذ الكربوني | >98.5٪ · حرارة منخفضة · سرعة <1–1.5 m/s | خزان المنتج البارد، الخطوط المركّزة |
| Saramet / عالي السيليكون | حمض مركّز ساخن حتى ≈110–120 °C | الموزّع وأجزاء البرج |
| 310MoLN / SX | حتى ≈130–150 °C | Trough والمناطق الوسطى للامتصاص |
| Hastelloy C-276 / Alloy 20 | النقاط الحرجة للحرارة + الشوائب | المضخات، الصمامات، مبرّد الحمض |
| Ti / Zr · مطاط / VE | الكلوريد/الفلوريد أو الحمض المخفّف | خزانات الحمض المخفّف والأحواض |
مخطط اختيار المواد (Materials Selection Diagram) نقطةً بنقطة (لا متوسط العملية). وسماحية التآكل في السماكة. وبرنامج RBI مع UT في النقاط الحرجة.
٥. التصنيع وضبط الجودة
ASME VIII لمعدّات الضغط؛ وASTM للمواد. وأدلّة Sulphuric Acid Today ومانحي التراخيص (MECS، Chemetics، Metso، DuPont). وWPS/PQR خاص لـ Saramet/310MoLN، وضبط الدخل الحراري (Heat Input)، والتخليل والتخميل (Pickling & Passivation) بعد اللحام.
غشاء (رصاص/SS/راتنج) + مونة سيليكاتية/راتنجية + طوب Acid-proof منخفض المسامية. فواصل بلا فراغات؛ واختبار Holiday على الغشاء والفحص البصري للفواصل.
ضبط حرارة الطبقة بتجاوز المبادل (Bypass)؛ وتركيز الحمض بقياس الكثافة المباشر + حقن الماء؛ ومنسوب الدوران وتدفقه؛ وCEMS لـ SO₂ المدخنة؛ وSIS مستقل وفق IEC 61511.
٦. اعتبارات HSE
يقلّل DCDA الانبعاثات؛ وللحدود الصارمة تُستخدم معالجة الغاز المتبقي (Tail Gas Treatment) بغسّال قلوي أو H₂O₂ حتى <200–500 mg/Nm³. ومزيلات رذاذ متعددة الطبقات من نوع Brownian وعالية السرعة بكفاءة >99.9٪ للجسيمات دون 3 μm.
الأحواض الحاجزة (Bunding) للخزانات، وكشف التسرّب، ودوش الطوارئ وغسّال العيون، وPSV للمفاعل/WHB. ومعدّات وقاية شخصية مقاومة للحمض وإنذار SO₂ محيطي. وPHA/HAZOP وIPL إلزامية قبل التشغيل.
٧. استرجاع الطاقة والتوليد المشترك
تفاعلات الاحتراق والأكسدة شديدة الطرد للحرارة. ويمكن لـ WHB والمحمّصات بين الطبقات والموفّرات (Economizer) ونظام HRS على الحمض الساخن إنتاج الكهرباء أو بخار العمليات وتقصير فترة استرداد رأس المال.
EPC — الجزء الأول: التصميم العملياتي
السعة (t/d من الحمض 100٪)، والتغذية (كبريت مصهور، غاز SO₂ من المصاهر، أو حمض مستهلك)، ومواصفات المنتج. المخرجات: PFD، وP&ID أولي، وأوراق البيانات. موازنة الكبريت/الأكسجين، والموازنة الحرارية للمفاعل، وموازنة الماء (الجزء الأكثر حساسية لجودة المنتج).
لا تكفي برامج Aspen/HYSYS/PRO-II العامة لنظام H₂SO₄-H₂O-SO₃؛ ويلزم نموذج مانح الترخيص أو حزمة مخصّصة. الحزمة الأساسية: PFD معتمد، وجدول التيارات (Stream Table)، وأوراق البيانات، وفلسفة التحكّم.
EPC — الجزء الثاني: توريد البنود الحساسة
حشوات خزفية مقاومة للحمض مع اختبار السحق. ومحفّز V₂O₅ (BASF/Clariant/Topsoe) مع توزيع الطبقة ومقاومة السحق؛ ويُحمَّل قرب التشغيل. ومضخات Cantilever عمودية مقاومة للحمض (FAT هيدروليكي واهتزازي؛ توريد 6–9 أشهر). وصمامات تحكّم خاصة ومزيلات رذاذ ليفية ومبادلات غاز-غاز مع التمدّد الحراري — تُطلب مبكرًا.
EPC — الجزء الثالث: الإنشاء والتركيب
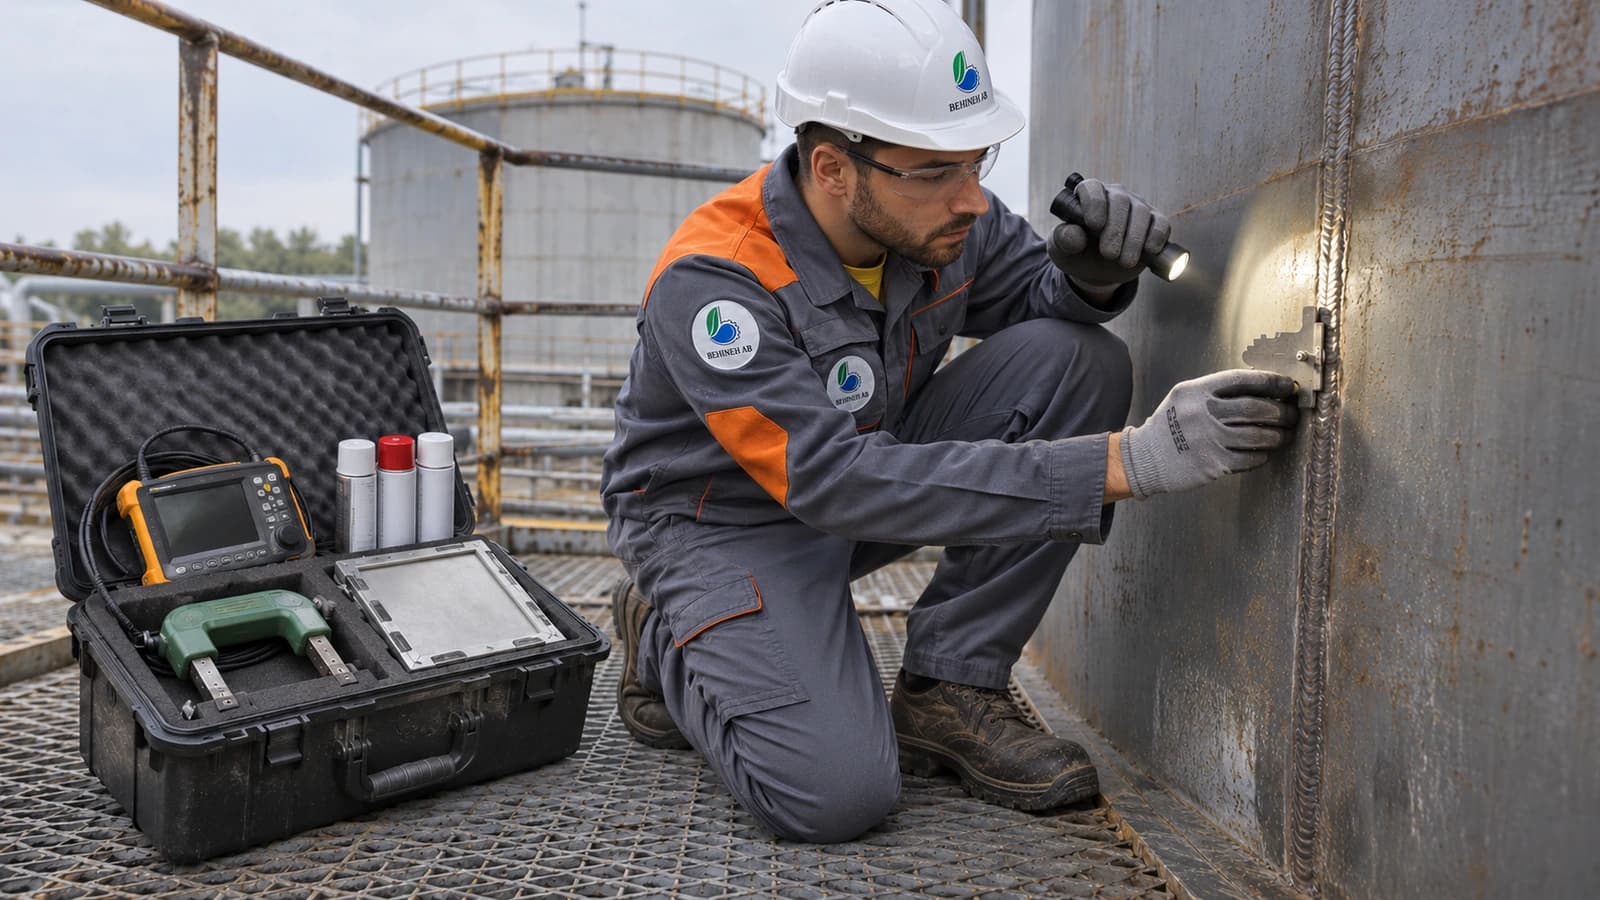
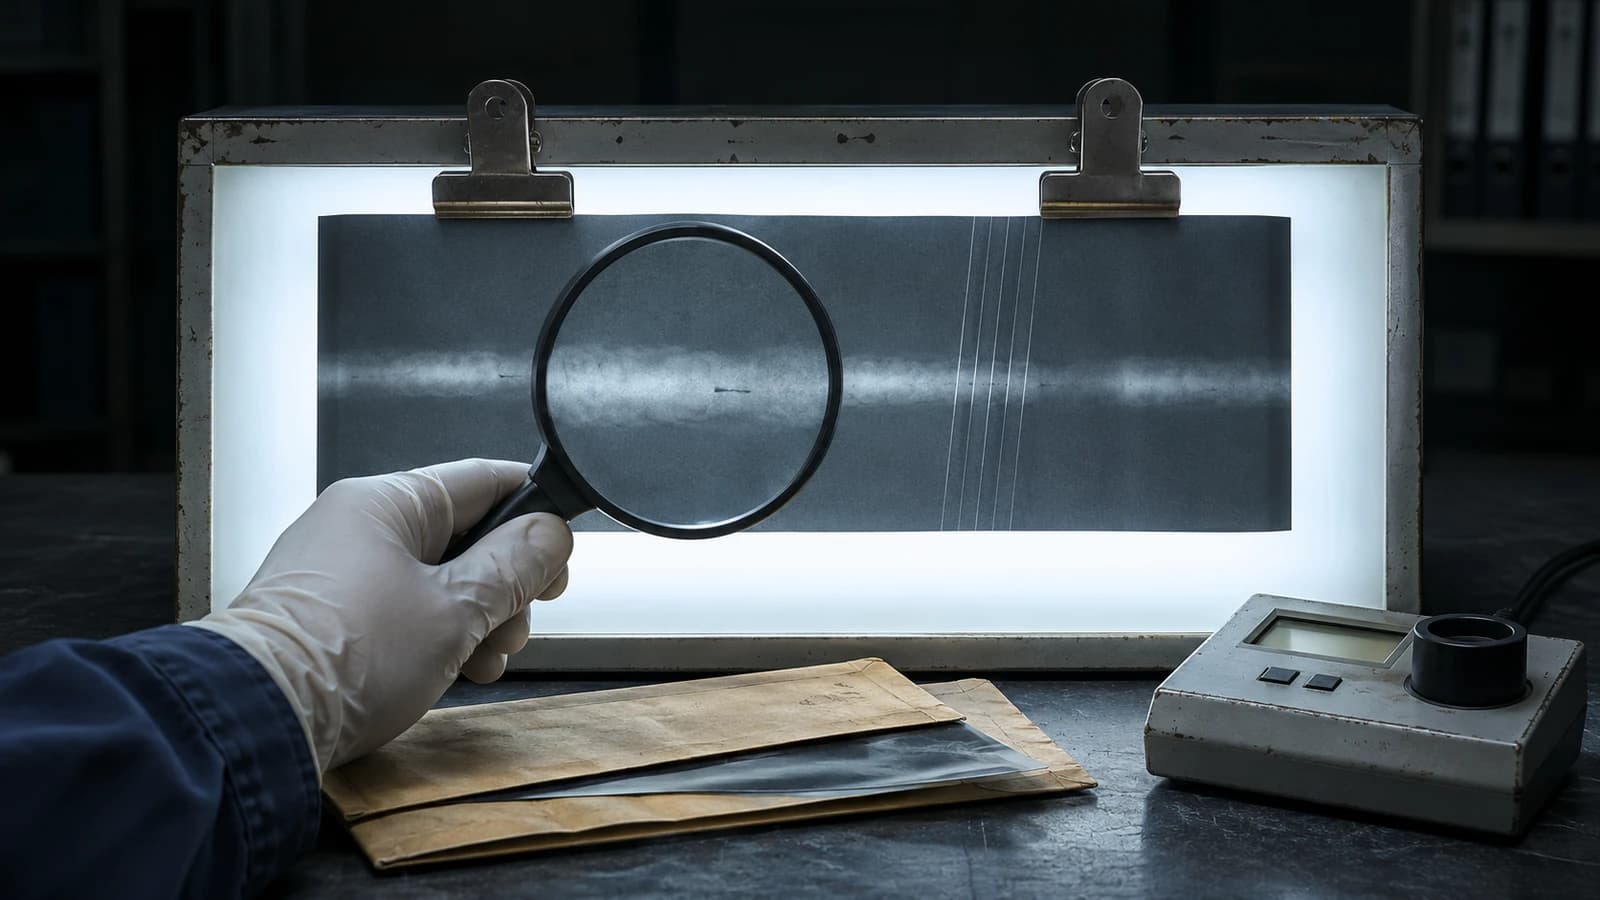
WPS/PQR، وضبط حرارة ما بين الطبقات (Interpass)، والتخميل، وRT/UT/PT. وعزل ثقيل للفرن/المفاعل لحرارة سطح <60 °C ومنع CUI. والأساسات: تحضير السطح، وطبقة أساس (Primer)، وطلاء VE/نوفولاك أو طوب، وإحكام فواصل الأحواض الحاجزة؛ مع قياس DFT وكاشف Holiday واختبار Pull-off.
EPC — الجزء الرابع: ما قبل التشغيل
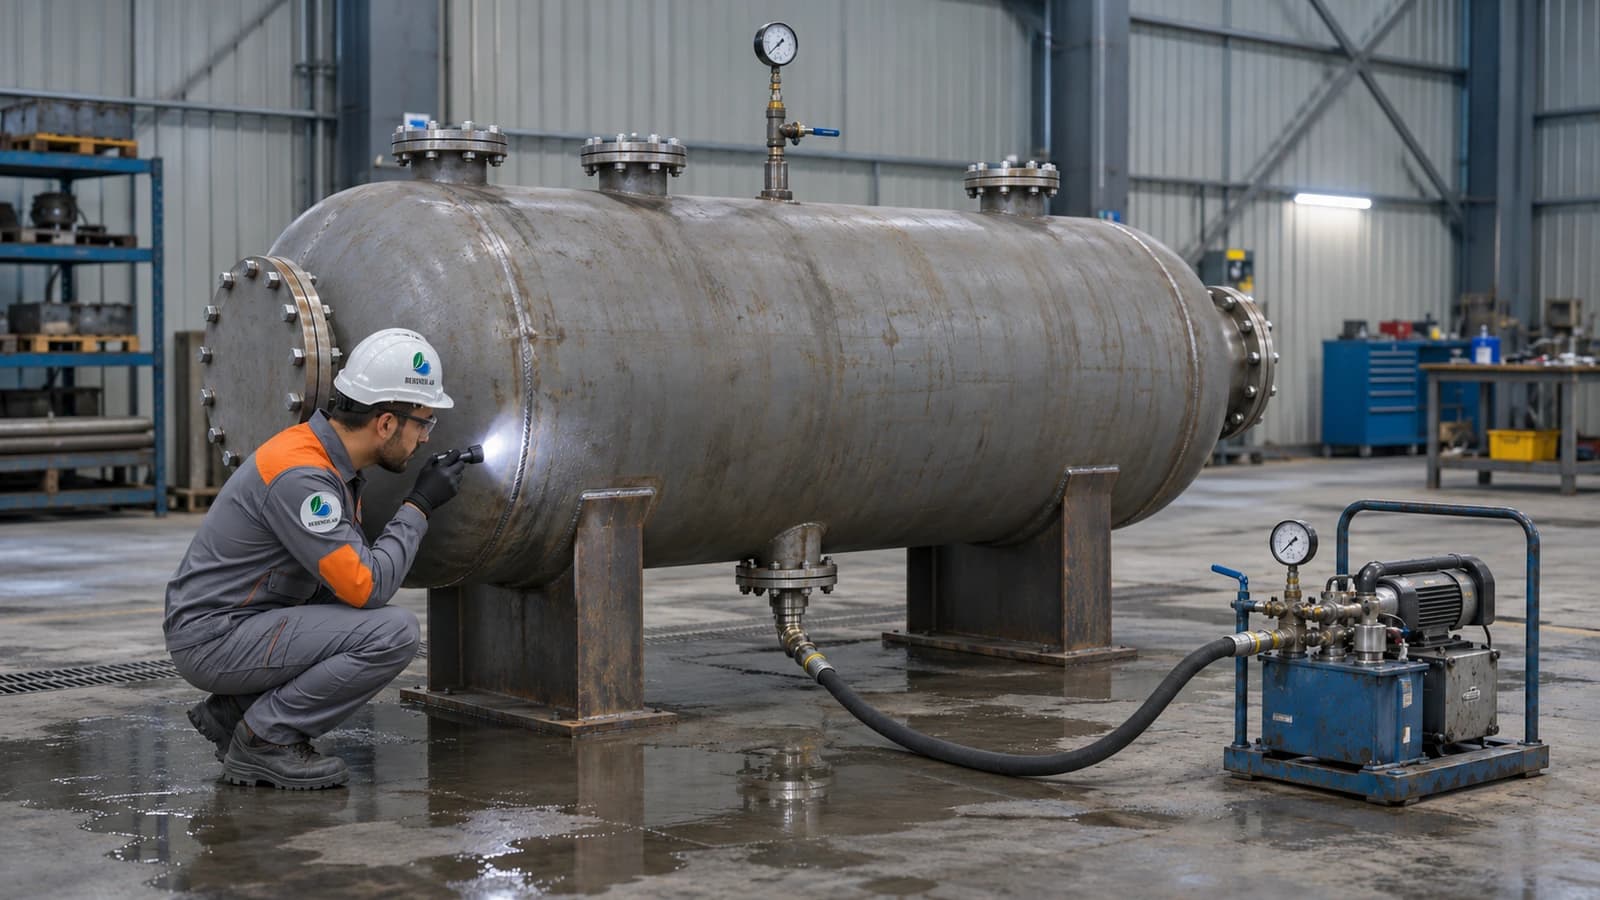
اختبار هيدروستاتيكي بماء منخفض الكلوريد مع مانع تآكل؛ والضغط ≈ 1.3–1.5× التصميم؛ وتجفيف كامل بعد الاختبار. وتجفيف (Dry-out) الفرن/المفاعل بمعدّل مضبوط لإخراج رطوبة الحراريات. وتحميل منتظم للمحفّز + كرات خزفية + قياس هبوط الضغط البارد. والتشغيل من 30–50٪ من السعة حتى الاستقرار والتشغيل التجاري.
الخلاصة
يقوم نجاح المصنع على أربعة أركان: عملية DCDA بكفاءة عالية وانبعاثات منخفضة، وخريطة مواد مبنية على بيانات ميدانية، وتصنيع وفق المعايير (لحام خاص وتبطين)، وتحكّم وسلامة ذكيان مع SIS وCEMS.
وفي EPC يقلّل التنسيق في التصميم القائم على الموازنات، والتوريد الاستباقي للبنود طويلة التوريد، وضبط الجودة الصارم في الموقع، وما قبل التشغيل دون استعجال، مخاطرَ التأخير والكلفة. وترافق شركة بهينه آب الهندسية المشروع من FEED حتى التشغيل.
المواصفات الفنية
لماذا DCDA بدلًا من الامتصاص الأحادي؟
يُزيح الامتصاص الوسيط لـ SO₃ التوازنَ ويرفع تحويل SO₂ المتبقي؛ فترتفع الكفاءة من نحو 98٪ إلى أكثر من 99.7٪ وتنخفض انبعاثات المدخنة.
البنود طويلة التوريد (Long Lead Items) في EPC
يجب طلب محفّز V₂O₅ والحشوات الخزفية ومضخات Cantilever المقاومة للحمض ومبادلات غاز-غاز فور اعتماد أوراق البيانات؛ فتوريد بعض البنود يستغرق 6 إلى 9 أشهر.
التجفيف (Dry-out) قبل التشغيل
التسخين التدريجي للحراريات في الفرن والمفاعل يُخرج رطوبة المونة؛ والارتفاع المفاجئ للحرارة قد يشقّق الطوب أو يفجّره.
التطبيقات والصناعات
معرض الصور
معرض صور معدّات العمليات
الأسئلة الشائعة
طلب عرض سعر
تصميم وهندسة وإنشاء مصنع حمض الكبريتيك
أدخلوا الضغط والحرارة ونوع السائل؛ يرسل مهندسونا عرضاً فنياً وسعراً خلال ٢٤ ساعة عمل كحد أقصى.
- رد فني مكتوب مع مخطط مفاهيمي مقترح
- زيارة موقع التركيب في طهران وضواحيها
- ضمان ٢٤ شهراً على التصنيع واللحام