لماذا تُلحم الدرزات الطولية والمحيطية للجسم بهذه الطريقة، وأين لا تفي بالغرض.
لماذا يناسب القوس المغمور جسم الخزان
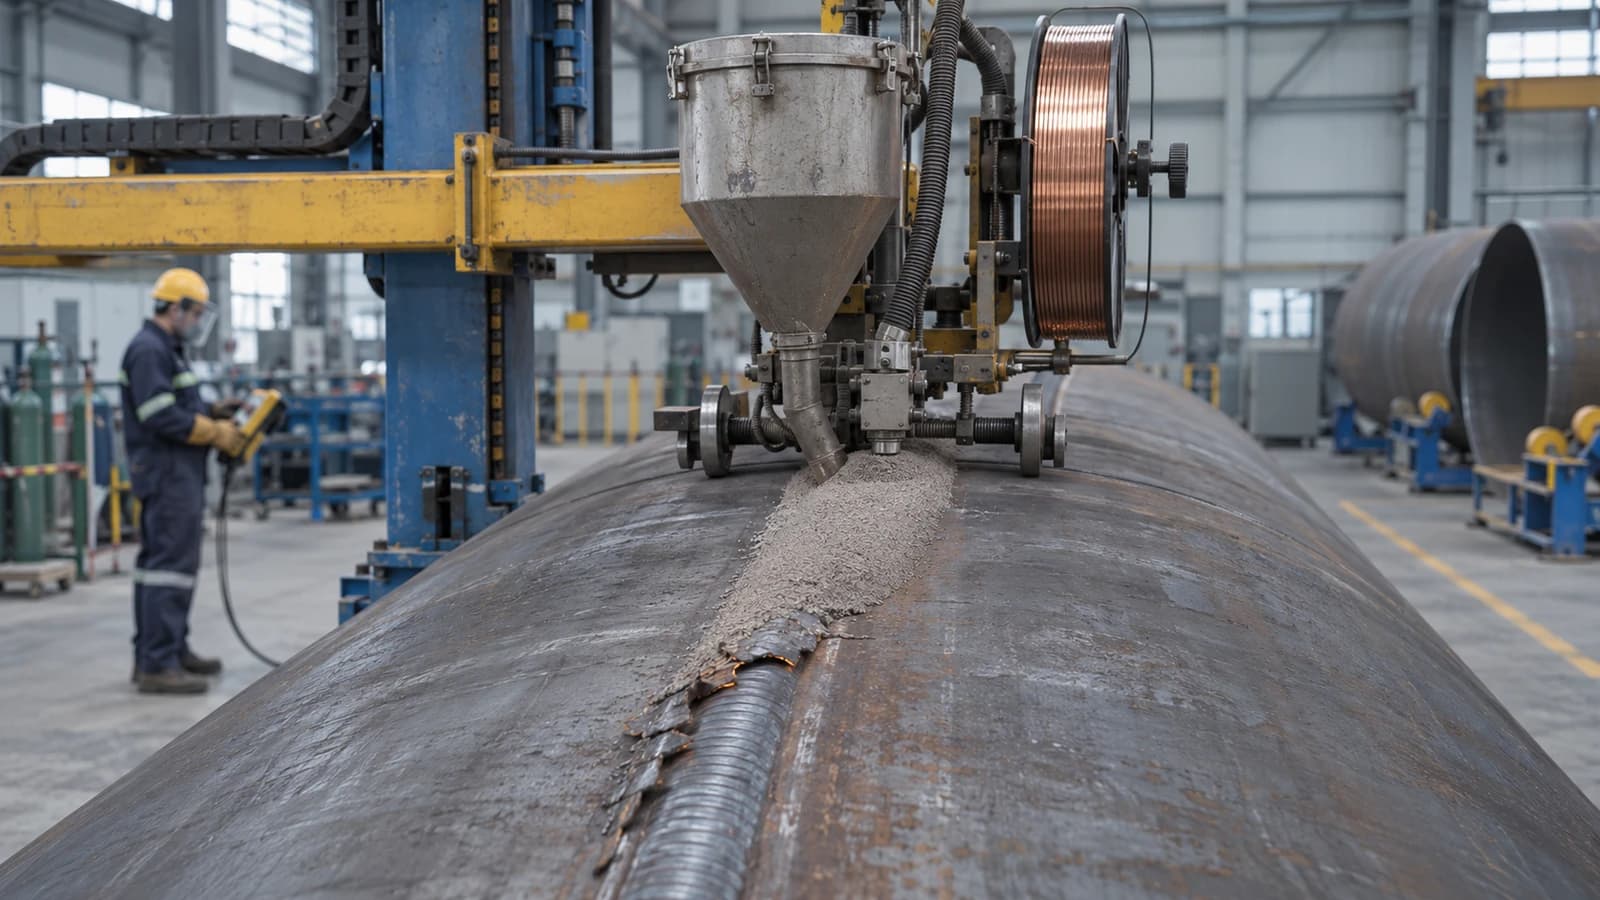
يتميز اللحام بالقوس المغمور (SAW) بمعدل ترسيب عالٍ ونفاذ منتظم، ما يجعله مناسبًا للدرزات الطولية والمحيطية المستقيمة والطويلة لجسم الخزان؛ وهذا الانتظام نفسه يمنح نسبة قبول أعلى في التصوير الشعاعي.
القيد الأساسي للطريقة هو الحاجة إلى وصول مباشر ومسار لحام مستقيم نسبيًا؛ لذلك تُستخدم للدرزات المنحنية الصغيرة مثل وصلة الرأس والفتحات عادةً طرق اللحام القوسي اليدوي أو شبه الآلي.
المتغيرات التي تصنع جودة اللحام
متغيرات SAW الأساسية
- شدة التيار والجهد بما يتناسب مع سماكة الصفيحة ونوع الفلَكس
- سرعة الحركة للتحكم في عمق النفاذ وعرض اللحمة
- زاوية وارتفاع فوهة القطب بالنسبة للدرز
- الحفاظ على الفلَكس جافًا وإعادة تدويره لتجنب المسامية
ملاحظة تنفيذية
الفلَكس الرطب هو السبب الأكثر شيوعًا للمسامية في اللحام بالقوس المغمور؛ تخزينه في فرن تجفيف بدرجة حرارة ثابتة قبل الاستخدام يكاد يُلغي هذا الخطر.
القوس المغمور مقارنةً بطرق اللحام الأخرى
| الطريقة | الاستخدام الشائع في الخزان | وضعية اللحام |
|---|---|---|
| SAW | الدرزات الطولية والمحيطية الطويلة للجسم | أفقية أو مسطحة |
| SMAW | الدرزات القصيرة والإصلاحات ومناطق الوصول المحدود | كل الأوضاع |
| GTAW | تمرير الجذر عالي الجودة، الصفائح الرقيقة | كل الأوضاع |
| GMAW/FCAW | التجميع السريع للدعامات والملحقات الداخلية | معظم الأوضاع |